

应用命令、工作表标识符和示例数据值保留原文。截图、图表和下载文件均为英文。
示例: 垫片厚度
三名操作员使用同一把棘轮千分尺,分别对相同的 10 个金属垫片各测量两次。每次读数前均取下垫片并重新定位。本研究共包含 60 个测量值。
下载垫片厚度示例(CSV,英文列名)此示例与 Help 中使用的示例相同。part_id 标识各垫片,operator_id 标识操作员,trial 标识轮次,thickness_mm 包含以 mm 为单位的读数。
1. 创建分析
在侧边栏中打开 Measurement systems,选择 GRR (Average & Range),并为分析命名。选择 New blank worksheet 和 Create analysis。
2. 导入数据
在 Worksheet 中选择 Import。选择已下载的文件或粘贴其内容。将分隔符设为 Comma,使用 Decimal dot,并选中 First row contains column names。预览导入内容,然后选择 Import into worksheet。保持全部行的原始顺序。
3. 指定输入列
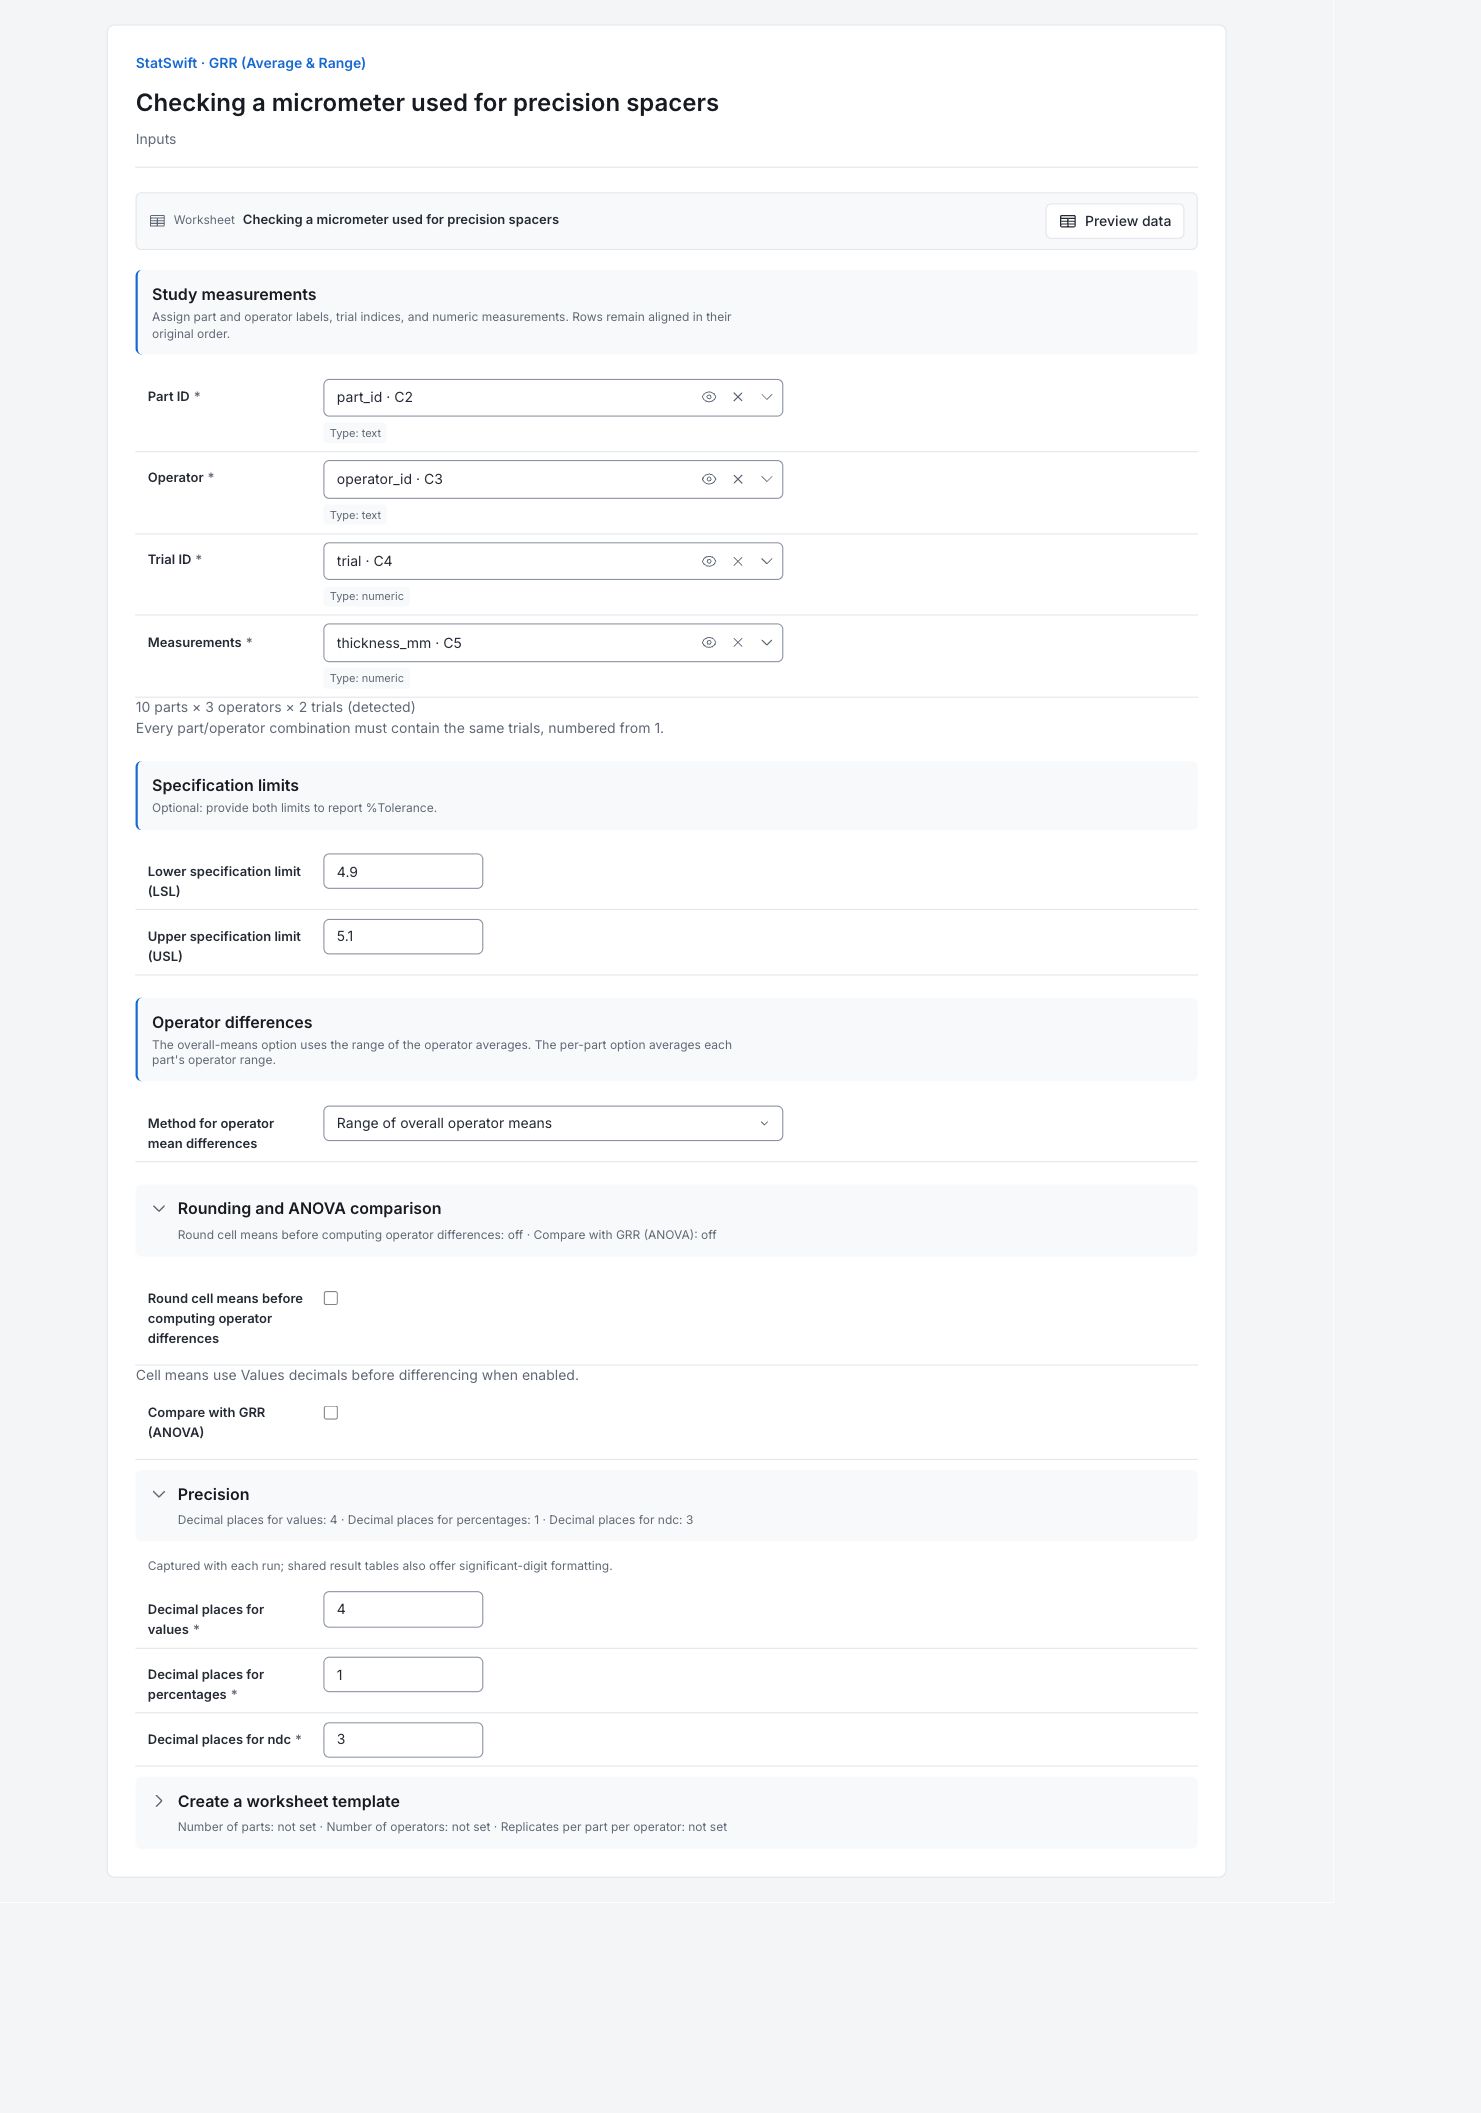
在 Inputs 中,通过列选择器分别将 part_id 指定为 Part ID、将 operator_id 指定为 Operator、将 trial 指定为 Trial ID、将 thickness_mm 指定为 Measurements。
检查应用是否识别出 10 parts × 3 operators × 2 trials。每个零件都必须包含每名操作员的两轮测量。
4. 设置研究选项
输入 4.900 至 Lower specification limit (LSL),输入 5.100 至 Upper specification limit (USL)。在 Method for operator mean differences 中选择 Range of overall operator means。
打开 Rounding and ANOVA comparison。保持 Round cell means before computing operator differences 和 Compare with GRR (ANOVA) 未选中。
打开 Precision。输入 4 至 Decimal places for values,输入 1 至 Decimal places for percentages,输入 3 至 Decimal places for ndc。此研究已导入数据,无需使用 Create a worksheet template。
5. 运行分析
选择 Run analysis,然后打开 Results。
6. 解读结果
理解研究设计
每名操作员对每个垫片测量两次。此方法使用重复读数之间的差估计重复性,再比较操作员均值以估计操作员分量。
区分离散程度的来源
EV≈0.002275 mm 描述重复性;AV≈0.001677 mm 为操作员分量。两者合并得到 GRR≈0.002826 mm。这些数值是标准差。网站表格采用六位有效数字;英文报告按设置保留四位小数,因此显示时舍入更明显。
将离散程度与公差比较
六倍标准差的 GRR 变差宽度占规格宽度的 8.5%(规格宽度为 0.200 mm)。GRR 也占总研究变差的 6.7%。两者都不是不合格率,而是将测量离散程度与两种不同宽度比较。
阅读分辨能力结果
舍入后的 NDC 为 21:本研究能在这些垫片中区分多个测量水平。所选垫片覆盖较宽范围,这会影响 NDC 和研究变差百分比。零件变差约为公差的 127.1%。
选择下一项检查
检查重复测量时千分尺的定位和使用方式。此方法不估计操作员与零件交互作用。若操作员差异似乎取决于零件,应采用交叉型 ANOVA 研究。
更多详情:阅读各结果部分
完整结果表采用六位有效数字,与 Help 中一致。
按测量单位分析
这些分量是以 mm 为单位的标准差。EV≈0.002275 为重复性,AV≈0.001677 为操作员分量,GRR≈0.002826 按平方和开平方合并两者。此网站表格采用六位有效数字。所记录的英文报告按设置保留四位小数;不要使用其中已舍入的条目重新计算分量。
| 分量 | 公式 | 标准差(SD) |
|---|---|---|
| EV | R̄ × K₁ | 0.00227465 |
| AV | √max(0, (X̄_diff × K₂)² − EV²/(n × r)) | 0.00167707 |
| GRR | √(EV² + AV²) | 0.00282606 |
| PV | R_p × K₃ | 0.0423607 |
| TV | √(GRR² + PV²) | 0.0424548 |
- %GRR = 6.7%, ndc = 21 → 可接受
- 分量为标准差;研究变差为 6 × 标准差。
占总变差和公差的百分比
GRR 约占研究变差的 6.7%,占公差的 8.5%(公差为 0.200 mm)。这些比值比较的是标准差或研究变差宽度,并非方差贡献。由于所选零件覆盖较宽范围,零件变差约为公差的 127.1%;仅凭这一点不能估计不合格率。
| 分量 | 研究变差百分比(%StudyVar) | 公差百分比(%Tolerance) |
|---|---|---|
| EV | 5.35781 | 6.82394 |
| AV | 3.95025 | 5.03122 |
| GRR | 6.65662 | 8.47817 |
| PV | 99.7782 | 127.082 |
| TV | 100 | 127.364 |
- %Tolerance = 100 × 6 × 分量标准差 / 规格宽度。
可区分类别数
NDC 约为 21.135,舍入后显示为 21。应用按其报告规则将此研究评为可接受,但 NDC 和百分比取决于所选零件,无法证明未来每项研究的表现。
| 指标 | 数值 |
|---|---|
| NDC | 21.1349 |
| NDC(舍入值) | 21 |
中间量
平均单元内极差约为 0.002567 mm,自动计算的操作员均值差为 0.00335 mm。自动配对比较最低和最高的操作员整体均值。保持默认配对及精度设置,以复现所显示数值。
| 指标 | 数值 |
|---|---|
| R̄ | 0.00256667 |
| X̄_diff | 0.00335 |
| R_p | 0.134667 |
使用的常数
这些常数将观测极差转换为标准差估计,适用于识别出的 10 个零件、三名操作员、两轮测量设计。复现结果时,应保持应用的约定。
| 常数 | m | 所需 g | 查表列 | 近似 | d₂ | 数值 |
|---|---|---|---|---|---|---|
| K1 | 2 | 30 | ∞ | 是 | 1.12838 | 0.886226 |
| K2 | 3 | 1 | 1 | 否 | 1.91155 | 0.523136 |
| K3 | 10 | 1 | 1 | 否 | 3.17905 | 0.314559 |
常数约定
这些常数将本研究的观测极差转换为标准差估计。K₁ 对成对重复读数使用标准的大组数 d₂ 值。操作员比较使用整体均值的最低值和最高值,并非用户选定的一对。
原始查表说明:K₁ 所需 g=30;采用标准 d2(∞ 列),m=2。X̄_diff 自动选用的配对:op_min_idx=3、op_max_idx=2(按整体均值)。
7. 创建报告
保留 Measurement unit analysis、Percent of total variation and tolerance、Number of distinct categories、Intermediates 和 Constants used。记录 0.200 mm 的规格宽度及操作员差异方法。此方法不估计操作员与零件交互作用。
在已完成的运行中选择 Add to report 。打开 Choose individual items and advanced options 以选择表格和图表,然后选择 Add to draft。隐藏的项目仍会保留在已保存的分析中。
为报告命名,并添加研究目的和您的解读。选择 Save,查看 Preview,然后使用 Export → Download HTML。以下示例包含全部已选内容,包括超出单屏显示范围的结果。