

Названия команд приложения, идентификаторы рабочих листов и значения данных примеров сохраняют исходное написание. Снимки экрана, графики и загружаемые файлы представлены на английском языке.
Пример: Диаметры установочных штифтов
Команда измеряет 150 установочных штифтов в 30 ежечасных группах по пять. Целевой размер на чертеже — 12.000 mm, интервал допуска — 11.950–12.050 mm. Стабильность процесса не установлена.
Скачать пример установочных штифтов (CSV)Это тот же пример, который используется в Help. diameter_mm содержит диаметр в mm; subgroup_id определяет каждую группу из пяти штифтов. Остальные столбцы отражают порядок сбора, время и позицию внутри группы.
1. Создайте рабочее пространство
На боковой панели откройте Process control, выберите Capability & Performance и назовите анализ. Выберите New blank worksheet и Create analysis.
2. Импортируйте данные
На вкладке Worksheet выберите Import. Выберите загруженный файл или вставьте его содержимое. Установите разделитель Comma, используйте Decimal dot и отметьте First row contains column names. Просмотрите импорт, затем выберите Import into worksheet. Сохраняйте строки в порядке сбора данных.
3. Назначьте входные столбцы
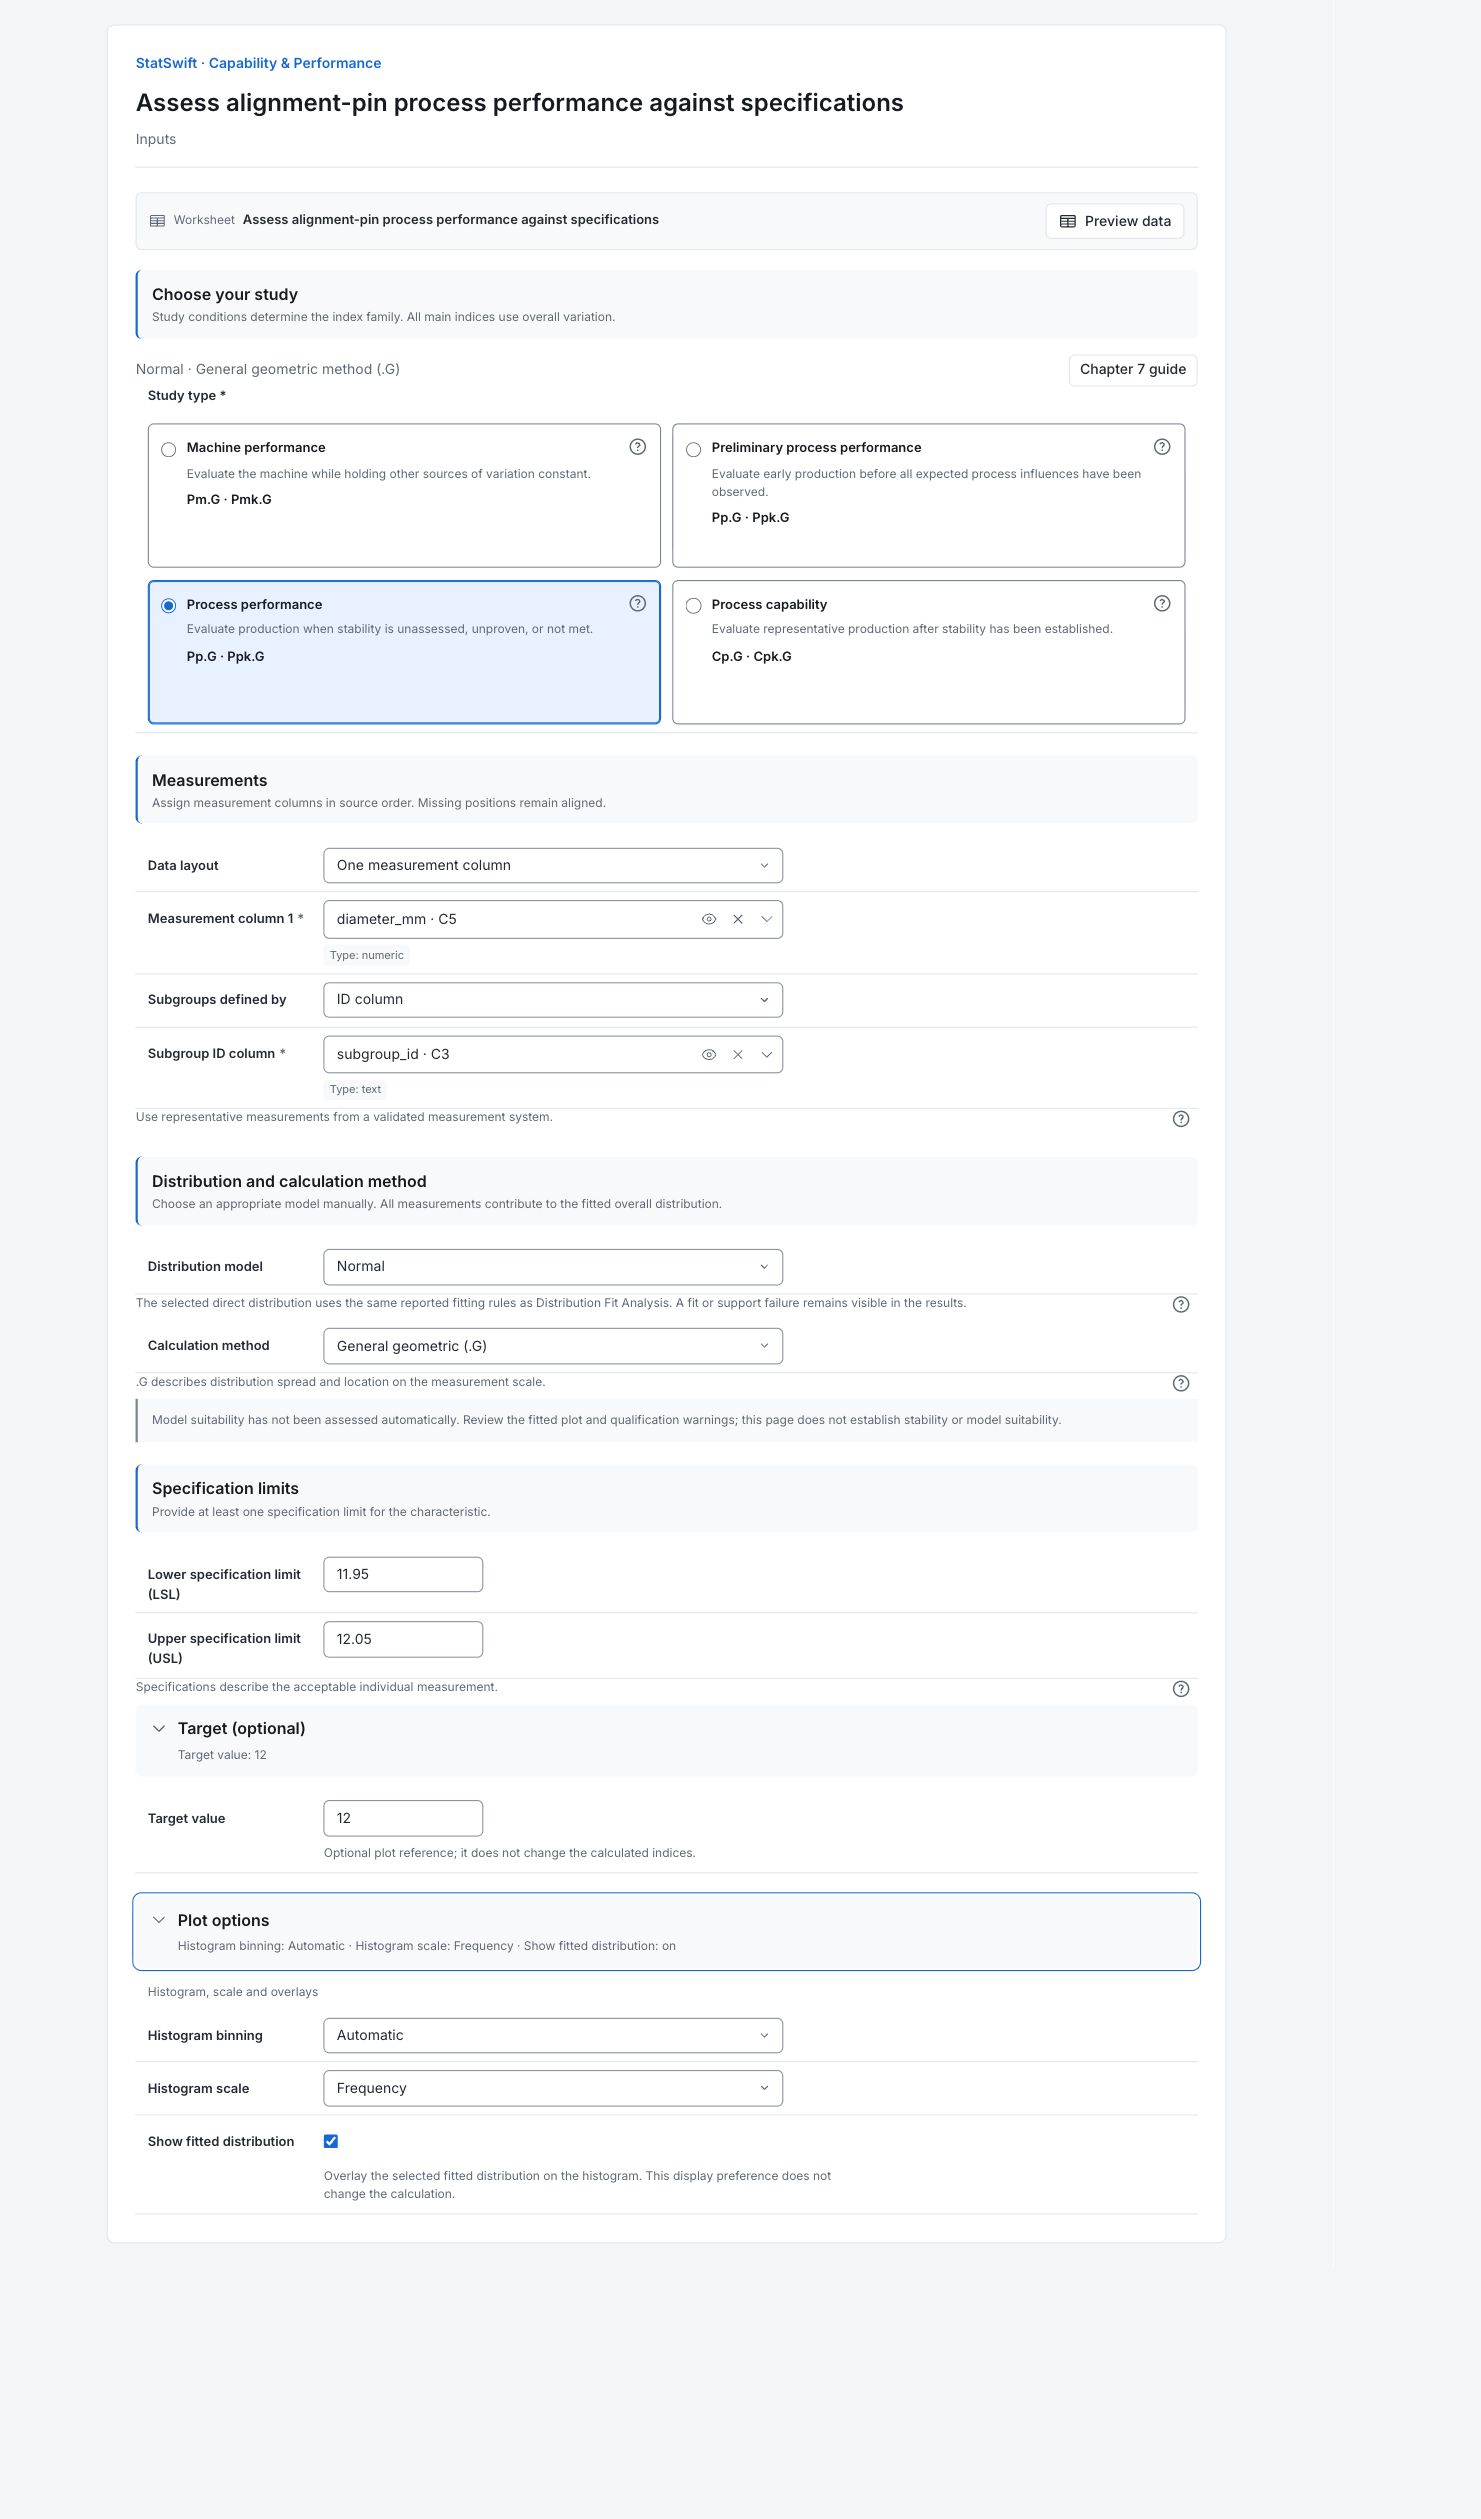
На вкладке Inputs выберите Process performance в разделе Study type. В поле Data layout задайте One measurement column, а в поле Subgroups defined by — ID column. Назначьте diameter_mm в Measurement column 1, а subgroup_id в Subgroup ID column, выбирая каждый столбец в соответствующем списке.
4. Задайте модель и границы допуска
Выберите Normal в разделе Distribution model и General geometric (.G) в разделе Calculation method. Введите 11.950 в Lower specification limit (LSL) и 12.050 в Upper specification limit (USL). Откройте Target (optional) и введите 12.000 в Target value. Все три значения выражены в mm.
Откройте Plot options. В поле Histogram binning задайте Automatic, а в поле Histogram scale — Frequency. Оставьте Show fitted distribution отмеченным. Суффикс .G обозначает General geometric (.G), выбранный способ расчёта индексов показателей процесса; это не другой набор измерений штифтов.
5. Выполните анализ
Выберите Run analysis, затем откройте Results.
6. Интерпретируйте результаты
Разберитесь в типе исследования
Этот расчёт описывает общие показатели процесса относительно заданных чертежом требований допуска. Стабильность процесса не установлена, поэтому результаты не устанавливают возможности стабильного процесса.
Сравните штифты с допуском
Все 150 диаметров штифтов находятся внутри 11.950–12.050 mm. Их среднее равно 12.0124 mm: выше целевого значения 12.000 mm и ближе к верхней границе допуска. Кривая — подогнанная нормальная модель. Линии допуска описывают приемлемые диаметры штифтов; это не контрольные границы.

150 диаметров штифтов в mm с границами допуска, целевым значением и подогнанной нормальной кривой. Посмотреть график в полном размере (в новой вкладке) Проверьте подогнанную модель
Сравните точки с нормальной опорной линией, включая края графика. Приложение не оценивало пригодность этой модели автоматически. Этот график также не устанавливает стабильность во времени; отдельно изучите подходящую контрольную карту.

Нормальный вероятностный график диаметров штифтов. Проверьте соответствие модели, включая хвосты. Посмотреть график в полном размере (в новой вкладке) Прочитайте индексы показателей процесса
Суффикс .G обозначает выбранный общий геометрический метод расчёта. Pp.G описывает подогнанный разброс относительно ширины допуска. Ppk.G также учитывает положение среднего между границами. Здесь Pp.G равен 1.391, а Ppk.G — 1.046; ограничивающей стороной является верхняя граница допуска.
Разделяйте наблюдаемые и моделируемые несоответствия
В выборке нет штифтов, не соответствующих допуску. Тем не менее нормальная модель оценивает около 854 несоответствий на миллион штифтов, преимущественно выше верхней границы допуска. PPM означает число единиц на миллион. Отсутствие наблюдаемых несоответствий среди 150 штифтов не означает нулевой долгосрочной частоты несоответствий. Оценка модели зависит от её пригодности.
Решите, что проверять
Изучите, почему среднее находится выше цели и какой запас остаётся до верхней границы допуска. Проверьте стабильность процесса в порядке сбора данных и оговорки о модели. Сообщайте отсутствие наблюдаемых несоответствий отдельно от модельной оценки; утверждения о проверке правильности расчёта не устанавливают стабильность процесса или пригодность модели.
Подробнее: прочитайте каждый раздел результатов
Полные таблицы результатов используют шесть значащих цифр, как в Help.
Индексы показателей процесса
Pp.G равен 1.391, Ppk.G равен 1.046. Меньший индекс верхней стороны показывает, что близость к верхней границе допуска ограничивает моделируемые показатели процесса. Эти индексы используют общую вариацию набора данных. Они не устанавливают статистическую управляемость и не гарантируют будущие показатели.
| Статистика | Значение |
|---|---|
| Pp.G | 1.39063 |
| PpL.G · Нижняя граница допуска | 1.7357 |
| PpU.G · Верхняя граница допуска | 1.04557 |
| Ppk.G | 1.04557 |
- Все основные индексы C и P отражают общую вариацию. Их названия обозначают условия исследования; внутригрупповая вариация не подставляется вместо общей.
- Общие геометрические индексы сравнивают расстояния до границ допуска с медианой подогнанного распределения и его процентилями 0.135 / 99.865. Для нормальной модели расчёт использует среднее ± 3 выборочных стандартных отклонения.
- Изменение метода индексов для той же подогнанной модели не меняет оценённых вероятностей выхода за допуск.
- — обозначает недоступный результат; причина указана рядом.
Наблюдаемые и ожидаемые несоответствия
В этой выборке не наблюдалось изделий вне допуска. Тем не менее нормальная модель оценивает около 854 единиц на миллион за пределами допуска, почти полностью выше верхней границы. Эта оценка экстраполирует подогнанные хвосты; это не наблюдаемое количество дефектов.
| Сторона допуска | Наблюдаемое количество | Наблюдаемые ppm | Ожидаемые ppm |
|---|---|---|---|
| Ниже LSL | 0 | 0 | 0.0959132 |
| Выше USL | 0 | 0 | 854.265 |
| Всего | 0 | 0 | 854.361 |
- Наблюдаемые значения подсчитывают измерения строго за границами допуска. Ожидаемые значения используют выбранное подогнанное распределение; отсутствие наблюдаемых несоответствий не устанавливает нулевой будущий риск.
- Неприменимо означает, что для этой стороны не задана граница допуска. Естественная граница не является границей допуска.
Исследование и модель
Это исследование показателей процесса на основе нормальной модели с общим геометрическим методом и общей вариацией. Оговорка о проверке правильности расчёта относится к реализации; она не подтверждает стабильность или пригодность этих данных.
| Настройка | Значение |
|---|---|
| Исследование | Показатели процесса по общей вариации |
| Выбранная модель распределения | Normal |
| Метод расчёта | Общий геометрический (.G) |
| Вариация, представленная основными индексами | Общая вариация во всём наборе данных |
| Метод оценки параметров | Результат подбора из Distribution Fit Analysis |
| Положение (исходные единицы) | 12.0124 |
| Масштаб (исходные единицы) | 0.0119849 |
| Носитель модели | Нижний конец: неограничен; верхний конец: неограничен |
| Нижняя граница допуска | 11.95 |
| Верхняя граница допуска | 12.05 |
| Fit | Доступно |
| Источник модели | Подобрано для этого расчёта возможностей процесса |
| Проверка | Расчёты возможностей процесса проверены по проверочному набору данных. |
- Источник: AIAG–VDA SPC, февраль 2026, Yellow Volume, глава 7 (§7.8.2).
- Выбранное распределение должно адекватно описывать измерения, особенно хвосты. Гистограмма и график распределения помогают визуальной проверке; этот расчёт не устанавливает пригодность модели или статистическую стабильность.
- Автоматическое решение о приёмке или сдвиг 1.5σ не применяются.
Выборочные статистики
Подтвердите 150 наблюдений, среднее и общее стандартное отклонение. Общая вариация используется в основных индексах показателей процесса. Идентификаторы подгрупп не превращают это исследование в доказательство возможностей стабильного процесса.
| Статистика | Значение |
|---|---|
| Наблюдения (n) | 150 |
| Среднее | 12.0124 |
| Стандартное отклонение (общее) | 0.0119849 |
Подробности эквивалентного нормального Z
Z каждого хвоста преобразует его подогнанную вероятность несоответствия в эквивалентное расстояние нормального распределения. Z.Bench преобразует суммарную вероятность несоответствия; при двух хвостах это не просто утроенный наименьший индекс. Сдвиг 1.5σ не применяется. Это значения, полученные из модели, а не показатели стабильности во времени.
| Хвост | Ожидаемая вероятность несоответствия | Эквивалентный нормальный Z |
|---|---|---|
| Нижняя граница допуска | 9.59132e-8 | 5.20709 |
| Верхняя граница допуска | 0.000854265 | 3.13671 |
| Оба применимых хвоста (Z.Bench) | 0.000854361 | 3.13668 |
- Z каждой стороны — обратная нормальная функция выживания для подогнанной вероятности несоответствия в этом хвосте. При методе Z-оценки индекс стороны равен Z / 3.
- Z.Bench преобразует суммарную вероятность несоответствия. При вкладе двух хвостов это не утроенный минимальный индекс возможностей процесса. Сдвиг 1.5σ не применяется.
Диагностика внутригрупповой вариации
Читайте внутригрупповое стандартное отклонение, метод оценивания, пригодные группы, включённые и исключённые наблюдения и любые значения Cw/Cwk как диагностику для улучшения процесса. Стабильность необходима, чтобы считать внутригрупповую вариацию присущей процессу. Отличие от основных индексов не устанавливает стабильность. Само приложение исключает этот диагностический раздел из официальных отчётов; он остаётся доступным в Results.
Только для улучшения процесса. Эта диагностика исключается из официальных отчётов (§7.8.2.5).
| Статистика | Значение |
|---|---|
| Cw | 1.34141 |
| Cwk | 1.00856 |
| Стандартное отклонение (внутри подгрупп) | 0.0124248 |
| Метод оценки | R̄ / d₂ |
| Пригодные подгруппы | 30 |
| Наблюдения, включённые в оценку внутри подгрупп | 150 |
| Наблюдения, исключённые из оценки внутри подгрупп | 0 |
- Интерпретация внутригрупповой вариации как присущей процессу требует статистической стабильности. Различие основных и внутригрупповых индексов само по себе не устанавливает стабильность.
- Все измерения остаются в общих расчётах. Группы из одного наблюдения и неполные последние группы фиксированного размера исключаются только из внутригрупповой оценки; общее стандартное отклонение никогда не подставляется вместо неё.
7. Создайте отчёт
Сохраните Capability & performance histogram, Normal probability plot, Study and model, Sample statistics, Process performance indices, Observed and expected nonconformance и Equivalent normal Z details. Сохраните оговорки о модели. Укажите, что стабильность не установлена, и отличайте отсутствие наблюдаемых несоответствий от оценки хвостов по модели.
Выберите Add to report в завершённом анализе. Откройте Choose individual items and advanced options для выбора таблиц и графиков, затем выберите Add to draft. Скрытые элементы остаются в сохранённом анализе.
Назовите отчёт и добавьте цель исследования и свою интерпретацию. Выберите Save, просмотрите Preview, затем используйте Export → Download HTML. Пример ниже содержит весь выбранный материал, включая результаты за пределами одного экрана.