

Les commandes de l’application, les identifiants des feuilles de données et les valeurs des données d’exemple conservent leur forme d’origine. Les captures d’écran, graphiques et fichiers à télécharger sont en anglais. Les exemples conservent les conventions numériques anglaises : point décimal et virgule de séparation des milliers.
Exemple : diamètres de goupilles de positionnement
Une équipe mesure 150 goupilles de positionnement en 30 groupes horaires de cinq. La cible du plan est de 12.000 mm et l’intervalle de spécification de 11.950–12.050 mm. La stabilité du procédé n’a pas été établie.
Télécharger l’exemple des goupilles de positionnement (CSV)C’est le même exemple que dans Help. diameter_mm contient le diamètre en mm ; subgroup_id identifie chaque groupe de cinq goupilles. Les autres colonnes enregistrent l’ordre de collecte, l’heure et la position dans le groupe.
1. Créer l’espace de travail
Dans la barre latérale, ouvrez Process control, choisissez Capability & Performance et nommez l’analyse. Sélectionnez New blank worksheet et Create analysis.
2. Importer les données
Dans Worksheet, choisissez Import. Sélectionnez le fichier téléchargé ou collez son contenu. Réglez le délimiteur sur Comma, utilisez Decimal dot et cochez First row contains column names. Prévisualisez l’importation, puis choisissez Import into worksheet. Conservez les lignes dans l’ordre de collecte.
3. Affecter les colonnes d’entrée
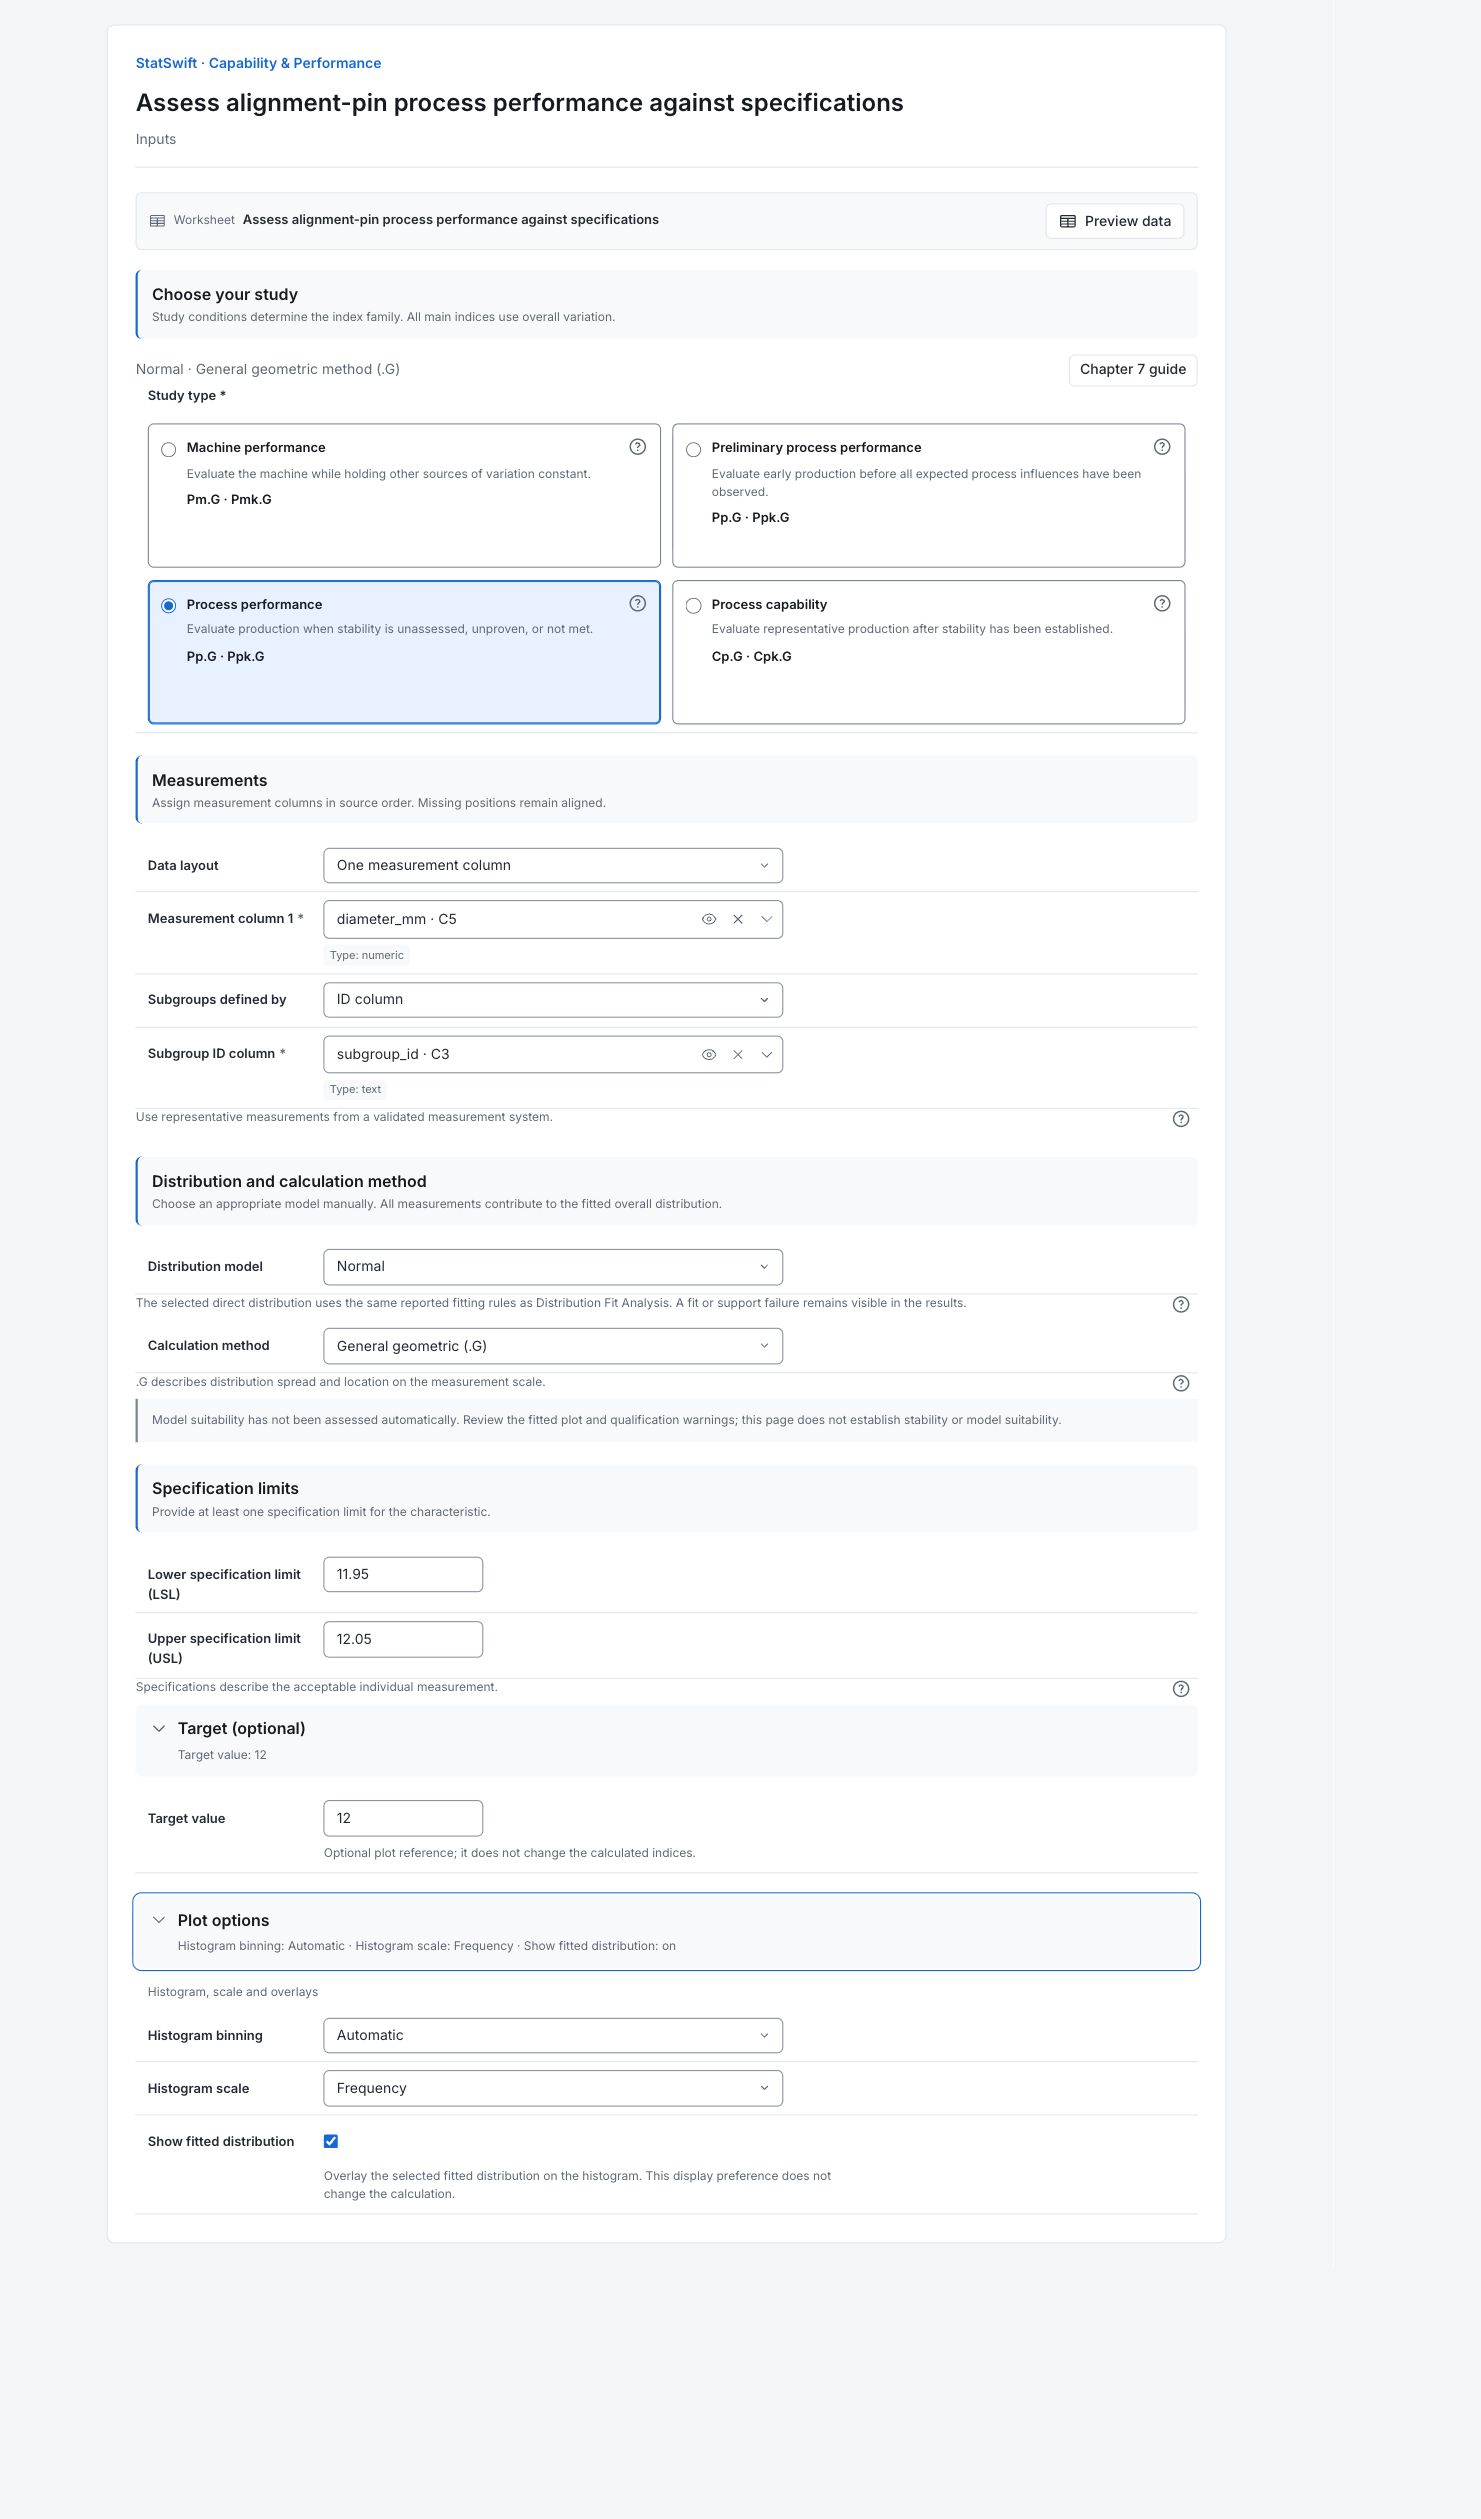
Dans Inputs, choisissez Process performance sous Study type. Réglez Data layout sur One measurement column et Subgroups defined by sur ID column. Affectez diameter_mm à Measurement column 1 et subgroup_id à Subgroup ID column, en les sélectionnant dans chaque sélecteur de colonne.
4. Définir le modèle et les spécifications
Choisissez Normal sous Distribution model et General geometric (.G) sous Calculation method. Saisissez 11.950 dans Lower specification limit (LSL) et 12.050 dans Upper specification limit (USL). Ouvrez Target (optional) et saisissez 12.000 dans Target value. Les trois valeurs sont en mm.
Ouvrez Plot options. Réglez Histogram binning sur Automatic et Histogram scale sur Frequency. Laissez Show fitted distribution coché. Le suffixe .G identifie General geometric (.G), la méthode sélectionnée de calcul des indices de performance ; il ne s’agit pas d’un autre ensemble de mesures de goupilles.
5. Exécuter l’analyse
Choisissez Run analysis, puis ouvrez Results.
6. Interpréter les résultats
Comprendre l’étude
Cette exécution décrit la performance globale du procédé par rapport aux spécifications du plan fournies. La stabilité du procédé n’a pas été établie ; les résultats n’établissent donc pas sa capabilité.
Comparer les goupilles aux spécifications
Les 150 diamètres de goupilles sont tous compris entre 11.950–12.050 mm. Leur moyenne est de 12.0124 mm : au-dessus de la cible de 12.000 mm et plus près de la spécification supérieure. La courbe est le modèle normal ajusté. Les lignes de spécification décrivent les diamètres de goupille acceptables ; ce ne sont pas des limites de contrôle.

150 diamètres de goupilles en mm, avec limites de spécification, cible et courbe normale ajustée. Voir le graphique en taille réelle (s’ouvre dans un nouvel onglet) Vérifier le modèle ajusté
Comparez les points à la droite de référence normale, y compris aux extrémités du graphique. L’application n’a pas évalué automatiquement si ce modèle convient. Ce graphique ne peut pas non plus établir la stabilité dans le temps ; examinez séparément une carte de contrôle appropriée.

Graphique de probabilité normale des diamètres de goupilles. Examinez l’ajustement, y compris dans les queues. Voir le graphique en taille réelle (s’ouvre dans un nouvel onglet) Lire les indices de performance
Le suffixe .G désigne la méthode générale géométrique de calcul sélectionnée. Pp.G décrit la dispersion ajustée par rapport à la largeur de spécification. Ppk.G tient aussi compte de la position de la moyenne entre les limites. Ici, Pp.G vaut 1.391 et Ppk.G 1.046 ; la spécification supérieure est le côté limitant.
Distinguer les non-conformités observées et modélisées
Aucune goupille échantillonnée n’est hors spécifications. Le modèle normal estime néanmoins environ 854 non-conformités par million de goupilles, principalement au-dessus de la spécification supérieure. PPM signifie parties par million. L’absence de non-conformités observées sur 150 goupilles ne signifie pas un taux de non-conformité nul à long terme. L’estimation dépend de l’adéquation du modèle.
Choisir les points à examiner
Examinez pourquoi la moyenne se situe au-dessus de la cible et la marge restante jusqu’à la spécification supérieure. Vérifiez la stabilité du procédé dans l’ordre de collecte et les réserves du modèle. Présentez séparément l’absence de non-conformités observées et l’estimation modélisée ; les déclarations de validation du calcul n’établissent ni la stabilité du procédé ni l’adéquation du modèle.
Plus de détails : lire chaque section des résultats
Les tableaux complets de résultats utilisent six chiffres significatifs, comme dans Help.
Indices de performance du procédé
Pp.G vaut 1.391 et Ppk.G 1.046. L’indice inférieur du côté supérieur montre que la proximité de la spécification supérieure limite la performance modélisée. Ces indices utilisent la variation globale du jeu de données. Ils n’établissent pas la maîtrise statistique et ne garantissent pas la performance future.
| Statistique | Valeur |
|---|---|
| Pp.G | 1.39063 |
| PpL.G · Spécification inférieure | 1.7357 |
| PpU.G · Spécification supérieure | 1.04557 |
| Ppk.G | 1.04557 |
- Tous les indices principaux C et P représentent la variation globale. Leurs noms identifient les conditions de l’étude ; la variation intra-sous-groupe ne leur est pas substituée.
- Les indices généraux géométriques comparent les distances aux spécifications à la médiane et aux percentiles 0.135e / 99.865e de la distribution ajustée. Pour un modèle normal, le calcul utilise la moyenne ± 3 écarts-types de l’échantillon.
- Changer la méthode d’indice pour le même modèle ajusté ne change pas ses probabilités estimées de sortie des spécifications.
- — indique un résultat indisponible ; la raison est affichée à côté.
Non-conformité observée et attendue
Aucun article hors spécifications n’a été observé dans cet échantillon. Le modèle normal estime néanmoins environ 854 parties par million hors spécifications, presque entièrement au-dessus de la limite supérieure. Cette estimation extrapole les queues ajustées ; ce n’est pas un nombre de défauts observés.
| Côté de spécification | Effectif observé | ppm observées | ppm attendues |
|---|---|---|---|
| Sous LSL | 0 | 0 | 0.0959132 |
| Au-dessus de USL | 0 | 0 | 854.265 |
| Total | 0 | 0 | 854.361 |
- Les valeurs observées comptent les mesures strictement hors des limites de spécification. Les valeurs attendues utilisent la distribution ajustée sélectionnée ; l’absence de non-conformités observées n’établit pas un risque futur nul.
- Non applicable signifie qu’aucune limite de spécification n’a été fournie de ce côté. Une borne naturelle n’est pas une limite de spécification.
Étude et modèle
Il s’agit d’une étude de performance du procédé à modèle normal, utilisant la méthode générale géométrique et la variation globale. Une réserve relative à la validation du calcul concerne l’implémentation ; elle ne certifie ni la stabilité ni l’adéquation de ces données.
| Réglage | Valeur |
|---|---|
| Étude | Performance du procédé |
| Modèle de loi sélectionné | Normal |
| Méthode de calcul | Géométrique générale (.G) |
| Variation représentée par les indices principaux | Variation globale dans l’ensemble du jeu de données |
| Estimateur des paramètres | Ajustement rapporté par Distribution Fit Analysis |
| Position (unités d’origine) | 12.0124 |
| Échelle (unités d’origine) | 0.0119849 |
| Support de la loi du modèle | Borne inférieure : non bornée ; borne supérieure : non bornée |
| Limite inférieure de spécification | 11.95 |
| Limite supérieure de spécification | 12.05 |
| Fit | Disponible |
| Origine du modèle | Ajusté pour cette exécution de l’analyse de capabilité |
| Validation | Calculs de capabilité vérifiés par rapport au jeu de données de validation. |
- Référence : AIAG–VDA SPC, volume jaune de février 2026, chapitre 7 (§7.8.2).
- La distribution sélectionnée doit décrire convenablement les mesures, en particulier ses queues. L’histogramme et le graphique de distribution permettent un examen visuel ; cette exécution n’établit ni l’adéquation du modèle ni la stabilité statistique.
- Aucune décision d’acceptation automatique ni aucun décalage de 1.5σ ne sont appliqués.
Statistiques de l’échantillon
Confirmez les 150 observations, la moyenne et l’écart-type global. La variation globale fournit les principaux indices de performance du procédé. Les identifiants de sous-groupe ne transforment pas cette étude en démonstration de capabilité d’un procédé stable.
| Statistique | Valeur |
|---|---|
| Observations (n) | 150 |
| Moyenne | 12.0124 |
| Écart-type (global) | 0.0119849 |
Détails du Z normal équivalent
Le Z de chaque queue convertit sa probabilité ajustée de non-conformité en distance normale équivalente. Z.Bench convertit la probabilité combinée de non-conformité ; avec deux queues, il n’est pas simplement trois fois le plus petit indice. Aucun décalage de 1.5σ n’est appliqué. Ce sont des valeurs dérivées du modèle, et non des diagnostics de stabilité temporelle.
| Queue | Probabilité attendue de non-conformité | Z normal équivalent |
|---|---|---|
| Spécification inférieure | 9.59132e-8 | 5.20709 |
| Spécification supérieure | 0.000854265 | 3.13671 |
| Les deux queues applicables (Z.Bench) | 0.000854361 | 3.13668 |
- Le Z de chaque côté s’obtient en appliquant la fonction inverse de survie de la loi normale à la probabilité ajustée de non-conformité de cette queue. Avec la méthode du score Z, l’indice du côté vaut Z / 3.
- Z.Bench convertit la probabilité combinée de non-conformité. Avec deux queues contributrices, il n’est pas trois fois l’indice minimal de capabilité. Aucun décalage de 1.5σ n’est appliqué.
Diagnostics intra-sous-groupe
Lisez l’écart-type intra-sous-groupe, l’estimateur, les groupes utilisables, les observations incluses/exclues et les éventuelles entrées Cw/Cwk comme des diagnostics d’amélioration du procédé. La stabilité est requise avant de considérer la variation intra-sous-groupe comme une variation intrinsèque. Un écart avec les indices principaux n’établit pas la stabilité. L’application omet cette section de diagnostics des rapports formels ; elle reste disponible dans Results.
Pour l’amélioration du procédé uniquement. Ces diagnostics sont omis des rapports formels (§7.8.2.5).
| Statistique | Valeur |
|---|---|
| Cw | 1.34141 |
| Cwk | 1.00856 |
| Écart-type (au sein des sous-groupes) | 0.0124248 |
| Estimateur | R̄ / d₂ |
| Sous-groupes utilisables | 30 |
| Observations incluses dans l’estimation intra-sous-groupe | 150 |
| Observations exclues de l’estimation intra-sous-groupe | 0 |
- Interpréter la variation intra-sous-groupe comme une variation intrinsèque exige la stabilité statistique. Un écart entre les indices principaux et intra-sous-groupe n’établit pas à lui seul la stabilité.
- Toutes les mesures restent dans les calculs globaux. Les groupes d’une seule observation et les groupes finaux incomplets à taille fixe sont exclus uniquement de l’estimation intra-sous-groupe ; l’écart-type global ne lui est jamais substitué.
7. Créer un rapport
Conservez Capability & performance histogram, Normal probability plot, Study and model, Sample statistics, Process performance indices, Observed and expected nonconformance et Equivalent normal Z details. Préservez les réserves concernant le modèle. Précisez que la stabilité n’est pas établie et distinguez l’absence de rejets observés de l’estimation des queues modélisées.
Sélectionnez Add to report dans l’exécution terminée. Ouvrez Choose individual items and advanced options pour sélectionner les tableaux et graphiques, puis choisissez Add to draft. Les éléments masqués restent dans l’analyse enregistrée.
Nommez le rapport et ajoutez l’objectif de l’étude ainsi que votre interprétation. Sélectionnez Save, vérifiez Preview, puis utilisez Export → Download HTML. L’exemple ci-dessous contient l’intégralité du contenu sélectionné, y compris les résultats au-delà d’un seul écran.