

Nazwy poleceń aplikacji, identyfikatory kolumn i wartości danych przykładowych zachowano w oryginale. Zrzuty ekranu, wykresy i pliki do pobrania są w języku angielskim.
Przykład: średnice kołków ustalających
Zespół mierzy 150 kołków w 30 godzinowych grupach po pięć. Cel rysunkowy to 12.000 mm, a przedział specyfikacji 11.950–12.050 mm. Stabilność procesu nie została potwierdzona.
Pobierz przykład kołków ustalających (CSV w języku angielskim)To ten sam przykład co w Help. diameter_mm zawiera średnicę w mm; subgroup_id identyfikuje każdą grupę pięciu kołków. Pozostałe kolumny podają kolejność, czas i pozycję w grupie.
1. Utwórz obszar roboczy
Na pasku bocznym otwórz Process control, wybierz Capability & Performance i nazwij analizę. Wybierz New blank worksheet oraz Create analysis.
2. Zaimportuj dane
Na karcie Worksheet wybierz Import. Wskaż pobrany plik lub wklej jego zawartość. Ustaw separator Comma, wybierz Decimal dot i zaznacz First row contains column names. Sprawdź podgląd i wybierz Import into worksheet. Zachowaj kolejność zbierania danych.
3. Przypisz kolumny wejściowe
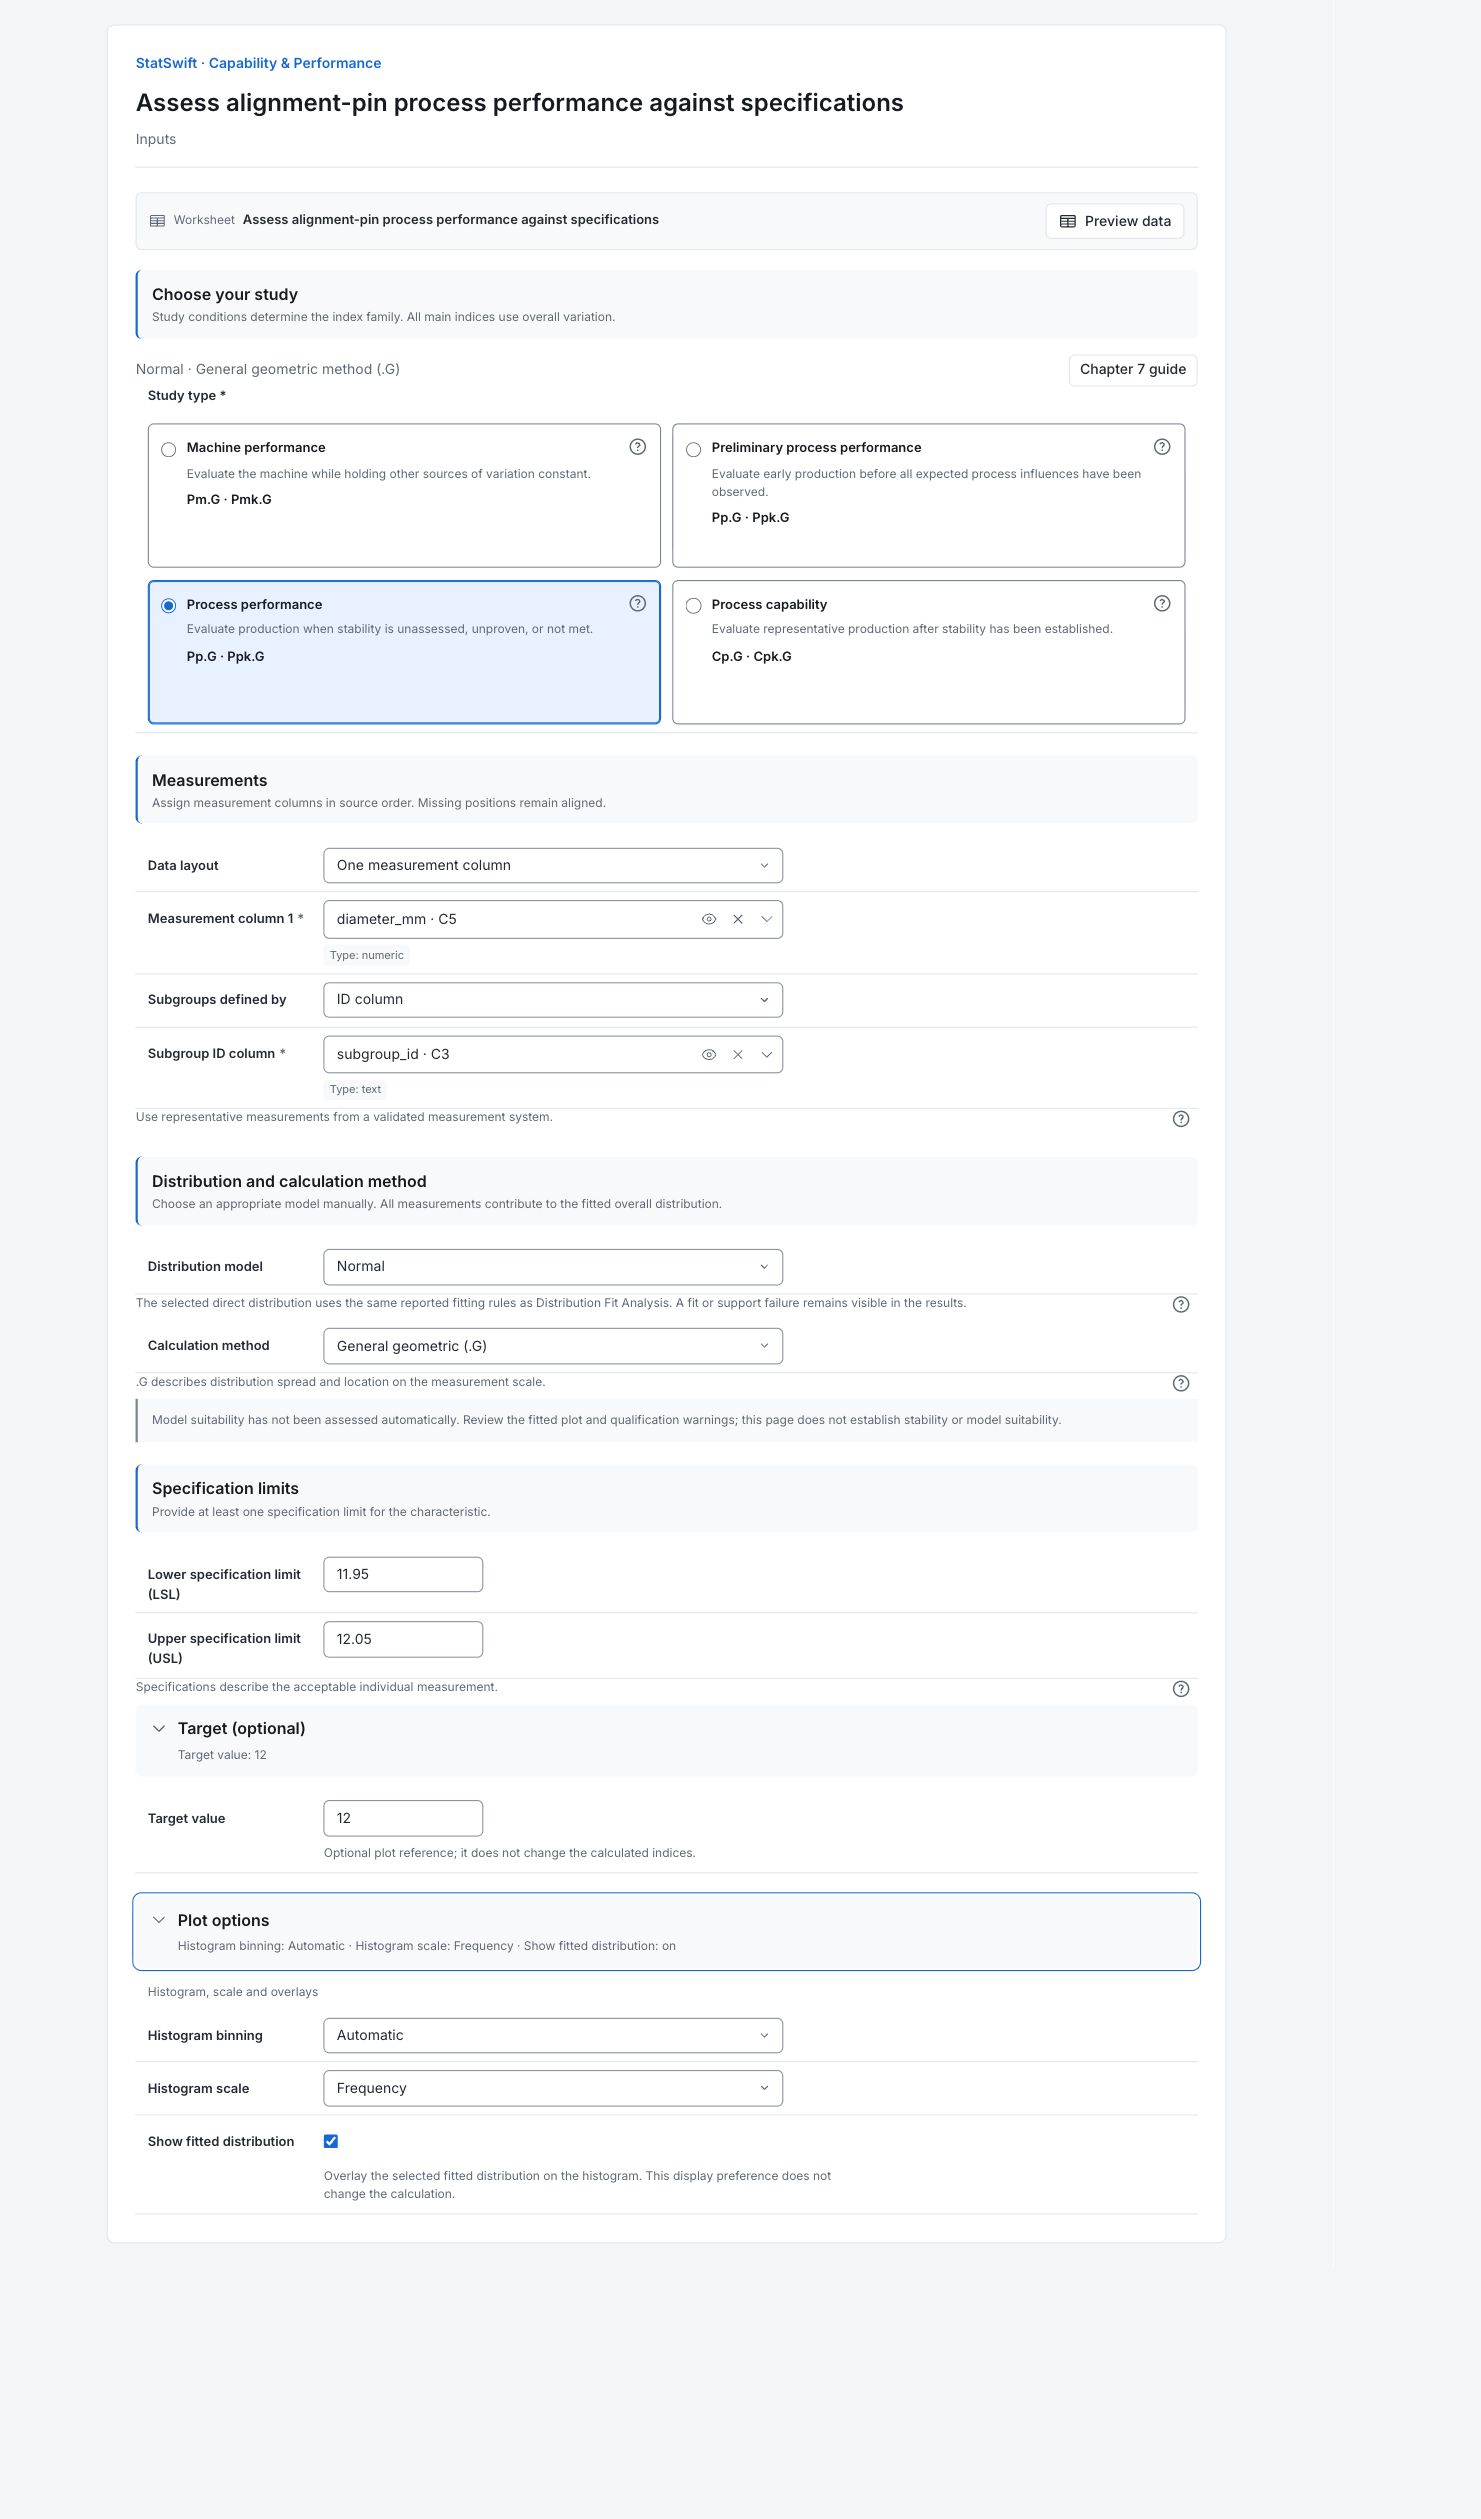
Na karcie Inputs wybierz Process performance w Study type. Ustaw Data layout na One measurement column, a Subgroups defined by na ID column. Przypisz diameter_mm do Measurement column 1 i subgroup_id do Subgroup ID column z selektora kolumn.
4. Ustaw model i specyfikację
Wybierz Normal w Distribution model i General geometric (.G) w Calculation method. Wpisz 11.950 w Lower specification limit (LSL) i 12.050 w Upper specification limit (USL). Otwórz Target (optional) i wpisz 12.000 w Target value. Wszystkie wartości są w mm.
Otwórz Plot options. Ustaw Histogram binning na Automatic, a Histogram scale na Frequency. Pozostaw zaznaczone Show fitted distribution. Przyrostek .G oznacza General geometric (.G), wybraną metodę obliczania wskaźników wydajności, a nie inny zbiór pomiarów.
5. Uruchom analizę
Wybierz Run analysis, a następnie otwórz Results.
6. Zinterpretuj wyniki
Zrozum zakres badania
Analiza opisuje ogólną wydajność procesu względem podanej specyfikacji rysunkowej. Stabilność procesu nie została potwierdzona, więc wyniki nie potwierdzają jego zdolności.
Porównaj kołki ze specyfikacją
Wszystkie 150 średnic mieści się w 11.950–12.050 mm. Średnia to 12.0124 mm: powyżej celu 12.000 mm i bliżej górnej granicy specyfikacji. Krzywa to dopasowany model normalny. Linie specyfikacji określają dopuszczalne średnice, nie granice kontrolne.

150 średnic kołków w mm, z granicami specyfikacji, celem i dopasowaną krzywą normalną. Otwórz wykres w pełnym rozmiarze (otwiera się w nowej karcie) Sprawdź dopasowany model
Porównaj punkty z normalną linią odniesienia, także na końcach wykresu. Aplikacja nie oceniła automatycznie odpowiedniości modelu. Wykres nie potwierdza stabilności w czasie; osobno przeanalizuj odpowiednią kartę kontrolną.

Wykres prawdopodobieństwa normalnego średnic kołków. Oceń dopasowanie, także w ogonach. Otwórz wykres w pełnym rozmiarze (otwiera się w nowej karcie) Odczytaj wskaźniki wydajności
Przyrostek .G oznacza wybraną ogólną metodę geometryczną. Pp.G opisuje dopasowane rozproszenie względem szerokości specyfikacji. Ppk.G uwzględnia też położenie średniej. Tutaj Pp.G wynosi 1.391, a Ppk.G 1.046; ograniczeniem jest górna granica specyfikacji.
Oddziel braki zaobserwowane od modelowanych
Żaden kołek próby nie narusza specyfikacji. Model normalny szacuje jednak około 854 braków na milion, głównie powyżej górnej granicy. PPM oznacza części na milion. Zero braków w 150 kołkach nie oznacza zerowego wskaźnika długookresowego. Oszacowanie zależy od odpowiedniości modelu.
Wybierz, co zbadać
Sprawdź, dlaczego średnia przekracza cel i jaki pozostaje zapas do górnej granicy. Oceń stabilność w kolejności pomiarów i zastrzeżenia modelu. Raportuj zero zaobserwowanych braków osobno od oszacowania; walidacja obliczeń nie potwierdza stabilności procesu ani odpowiedniości modelu.
Więcej szczegółów: omówienie poszczególnych wyników
Pełne tabele wyników zachowują sześć cyfr znaczących, tak jak w sekcji Help.
Wskaźniki wydajności procesu
Pp.G wynosi 1.391, a Ppk.G 1.046. Niższy wskaźnik strony górnej pokazuje ograniczenie wynikające z bliskości górnej specyfikacji. Wskaźniki wykorzystują całkowitą zmienność danych. Nie potwierdzają kontroli statystycznej ani nie gwarantują przyszłej wydajności.
| Statystyka | Wartość |
|---|---|
| Pp.G | 1.39063 |
| PpL.G · dolna granica specyfikacji | 1.7357 |
| PpU.G · górna granica specyfikacji | 1.04557 |
| Ppk.G | 1.04557 |
- Wszystkie główne wskaźniki C i P przedstawiają całkowitą zmienność. Nazwy określają warunki badania; nie zastępuje się jej zmiennością wewnątrz podgrup.
- Ogólne wskaźniki geometryczne porównują odległości specyfikacji z medianą oraz percentylami 0.135 / 99.865 dopasowanego rozkładu. Dla modelu normalnego obliczenie używa średniej ± 3 SD próby.
- Zmiana metody wskaźników przy tym samym modelu nie zmienia oszacowanych prawdopodobieństw niezgodności.
- — oznacza niedostępny wynik; przyczyna jest podana obok.
Niezgodność zaobserwowana i oczekiwana
W próbie nie zaobserwowano sztuk poza specyfikacją. Model normalny szacuje jednak około 854 części na milion poza nią, prawie wyłącznie powyżej górnej granicy. To ekstrapolacja dopasowanych ogonów, nie zaobserwowana liczba wad.
| Strona specyfikacji | Liczba zaobserwowana | Zaobserwowane ppm | Oczekiwane ppm |
|---|---|---|---|
| Poniżej LSL | 0 | 0 | 0.0959132 |
| Powyżej USL | 0 | 0 | 854.265 |
| Łącznie | 0 | 0 | 854.361 |
- Wartości zaobserwowane zliczają pomiary ściśle poza granicami specyfikacji. Oczekiwane wykorzystują wybrany dopasowany rozkład; zero zaobserwowanych braków nie oznacza zerowego przyszłego ryzyka.
- Not applicable oznacza brak podanej granicy specyfikacji po tej stronie. Naturalne ograniczenie nie jest granicą specyfikacji.
Badanie i model
To badanie wydajności procesu z modelem normalnym, ogólną metodą geometryczną i całkowitą zmiennością. Zastrzeżenie dotyczące walidacji obliczeń odnosi się do implementacji; nie potwierdza stabilności ani odpowiedniości danych.
| Ustawienie | Wartość |
|---|---|
| Badanie | Wydajność procesu |
| Wybrany model rozkładu | Normal |
| Metoda obliczeń | Ogólna geometryczna (.G) |
| Zmienność reprezentowana przez główne wskaźniki | Zmienność całkowita w pełnym zbiorze danych |
| Estymator parametrów | Dopasowanie z analizy dopasowania rozkładów |
| Położenie (jednostki oryginalne) | 12.0124 |
| Skala (jednostki oryginalne) | 0.0119849 |
| Nośnik modelu | Dolny kraniec: nieograniczony; górny kraniec: nieograniczony |
| Dolna granica specyfikacji | 11.95 |
| Górna granica specyfikacji | 12.05 |
| Fit | Dostępne |
| Źródło modelu | Dopasowano dla tej analizy zdolności |
| Walidacja | Obliczenia zdolności sprawdzono względem zbioru walidacyjnego. |
- Źródło: AIAG–VDA SPC, luty 2026, tom żółty, rozdział 7 (§7.8.2).
- Wybrany rozkład musi odpowiednio opisywać pomiary, szczególnie ogony. Histogram i wykres rozkładu wspomagają ocenę wzrokową; ta analiza nie potwierdza odpowiedniości modelu ani stabilności statystycznej.
- Nie stosuje się automatycznej decyzji akceptacji ani przesunięcia 1.5σ.
Statystyki próby
Potwierdź 150 obserwacji, średnią i całkowite odchylenie standardowe. Całkowita zmienność wyznacza główne wskaźniki wydajności. Identyfikatory podgrup nie zmieniają badania w potwierdzoną ocenę zdolności stabilnego procesu.
| Statystyka | Wartość |
|---|---|
| Obserwacje (n) | 150 |
| Średnia | 12.0124 |
| Odchylenie standardowe (całkowite) | 0.0119849 |
Szczegóły równoważnego normalnego Z
Z każdego ogona przelicza dopasowane prawdopodobieństwo braku na równoważną odległość normalną. Z.Bench przelicza łączne prawdopodobieństwo; przy dwóch ogonach nie jest po prostu trzykrotnością najmniejszego wskaźnika. Nie stosuje się przesunięcia 1.5σ. To wartości z modelu, nie diagnostyka stabilności w czasie.
| Ogon | Oczekiwane prawdopodobieństwo braku | Równoważne normalne Z |
|---|---|---|
| Dolna specyfikacja | 9.59132e-8 | 5.20709 |
| Górna specyfikacja | 0.000854265 | 3.13671 |
| Oba właściwe ogony (Z.Bench) | 0.000854361 | 3.13668 |
- Z każdej strony to odwrotność funkcji przeżycia normalnego dla prawdopodobieństwa dopasowanego ogona braków. W metodzie Z-score wskaźnik strony wynosi Z / 3.
- Z.Bench przelicza łączne prawdopodobieństwo braków. Przy dwóch ogonach nie jest trzykrotnością najmniejszego wskaźnika zdolności. Nie stosuje się przesunięcia 1.5σ.
Diagnostyka wewnątrz podgrup
SD wewnątrz podgrup, estymator, użyte grupy, uwzględnione/wykluczone obserwacje i Cw/Cwk traktuj jako diagnostykę doskonalenia procesu. Uznanie zmienności wewnętrznej za naturalną wymaga stabilności. Różnica względem głównych wskaźników jej nie potwierdza. Natywna aplikacja pomija tę sekcję w formalnych raportach; pozostaje dostępna w Results.
Wyłącznie do doskonalenia procesu. Ta diagnostyka jest pomijana w formalnych raportach (§7.8.2.5).
| Statystyka | Wartość |
|---|---|
| Cw | 1.34141 |
| Cwk | 1.00856 |
| Odchylenie standardowe (wewnątrz podgrup) | 0.0124248 |
| Estymator | R̄ / d₂ |
| Użyteczne podgrupy | 30 |
| Obserwacje w oszacowaniu wewnątrz podgrup | 150 |
| Obserwacje pominięte w oszacowaniu wewnątrz podgrup | 0 |
- Interpretacja zmienności wewnętrznej jako naturalnej wymaga stabilności statystycznej. Różnica między wskaźnikami głównymi i wewnętrznymi sama nie potwierdza stabilności.
- Wszystkie pomiary pozostają w obliczeniach ogólnych. Grupy jednoelementowe i niepełne końcowe grupy o stałej liczebności są wykluczane tylko z oszacowania wewnętrznego; nigdy nie zastępuje się go całkowitym odchyleniem standardowym.
7. Utwórz raport
Zachowaj Capability & performance histogram, Normal probability plot, Study and model, Sample statistics, Process performance indices, Observed and expected nonconformance i Equivalent normal Z details. Zachowaj zastrzeżenia modelu. Zaznacz brak potwierdzonej stabilności i oddziel zero zaobserwowanych braków od oszacowania ogonów modelu. Natywny raport jest po angielsku.
Wybierz Add to report z zakończonego przebiegu. Otwórz Choose individual items and advanced options aby wybrać tabele i wykresy, a następnie wybierz Add to draft. Ukryte elementy pozostają w zapisanej analizie.
Nadaj raportowi nazwę, dodaj cel badania i swoją interpretację. Wybierz Save, sprawdź Preview, a następnie użyj Export → Download HTML. Poniższy przykład zawiera całą wybraną treść, w tym wyniki wykraczające poza jeden ekran.