

Comenzile aplicației, identificatorii foilor de lucru și valorile datelor demonstrative își păstrează forma originală. Capturile de ecran, graficele și fișierele de descărcat sunt în engleză. Exemplele științifice păstrează notația engleză originală: punct zecimal și virgulă pentru mii. Numerele și prețurile de prezentare folosesc formatul românesc.
Exemplu: diametre de știfturi de aliniere
O echipă măsoară 150 de știfturi de aliniere în 30 de grupuri orare de câte cinci. Ținta din desen este 12.000 mm, iar intervalul de specificație este 11.950–12.050 mm. Stabilitatea procesului nu a fost stabilită.
Descărcați exemplul știfturilor de aliniere (CSV)Acesta este același exemplu folosit în Help. diameter_mm conține diametrul în mm; subgroup_id identifică fiecare grup de cinci știfturi. Celelalte coloane înregistrează ordinea colectării, timpul și poziția în grup.
1. Creați spațiul de lucru
În bara laterală, deschideți Process control, alegeți Capability & Performance și denumiți analiza. Selectați New blank worksheet și Create analysis.
2. Importați datele
În Worksheet, alegeți Import. Selectați fișierul descărcat sau lipiți conținutul său. Setați delimitatorul la Comma, folosiți Decimal dot și bifați First row contains column names. Previzualizați importul, apoi alegeți Import into worksheet. Păstrați rândurile în ordinea colectării.
3. Atribuiți coloanele de intrare
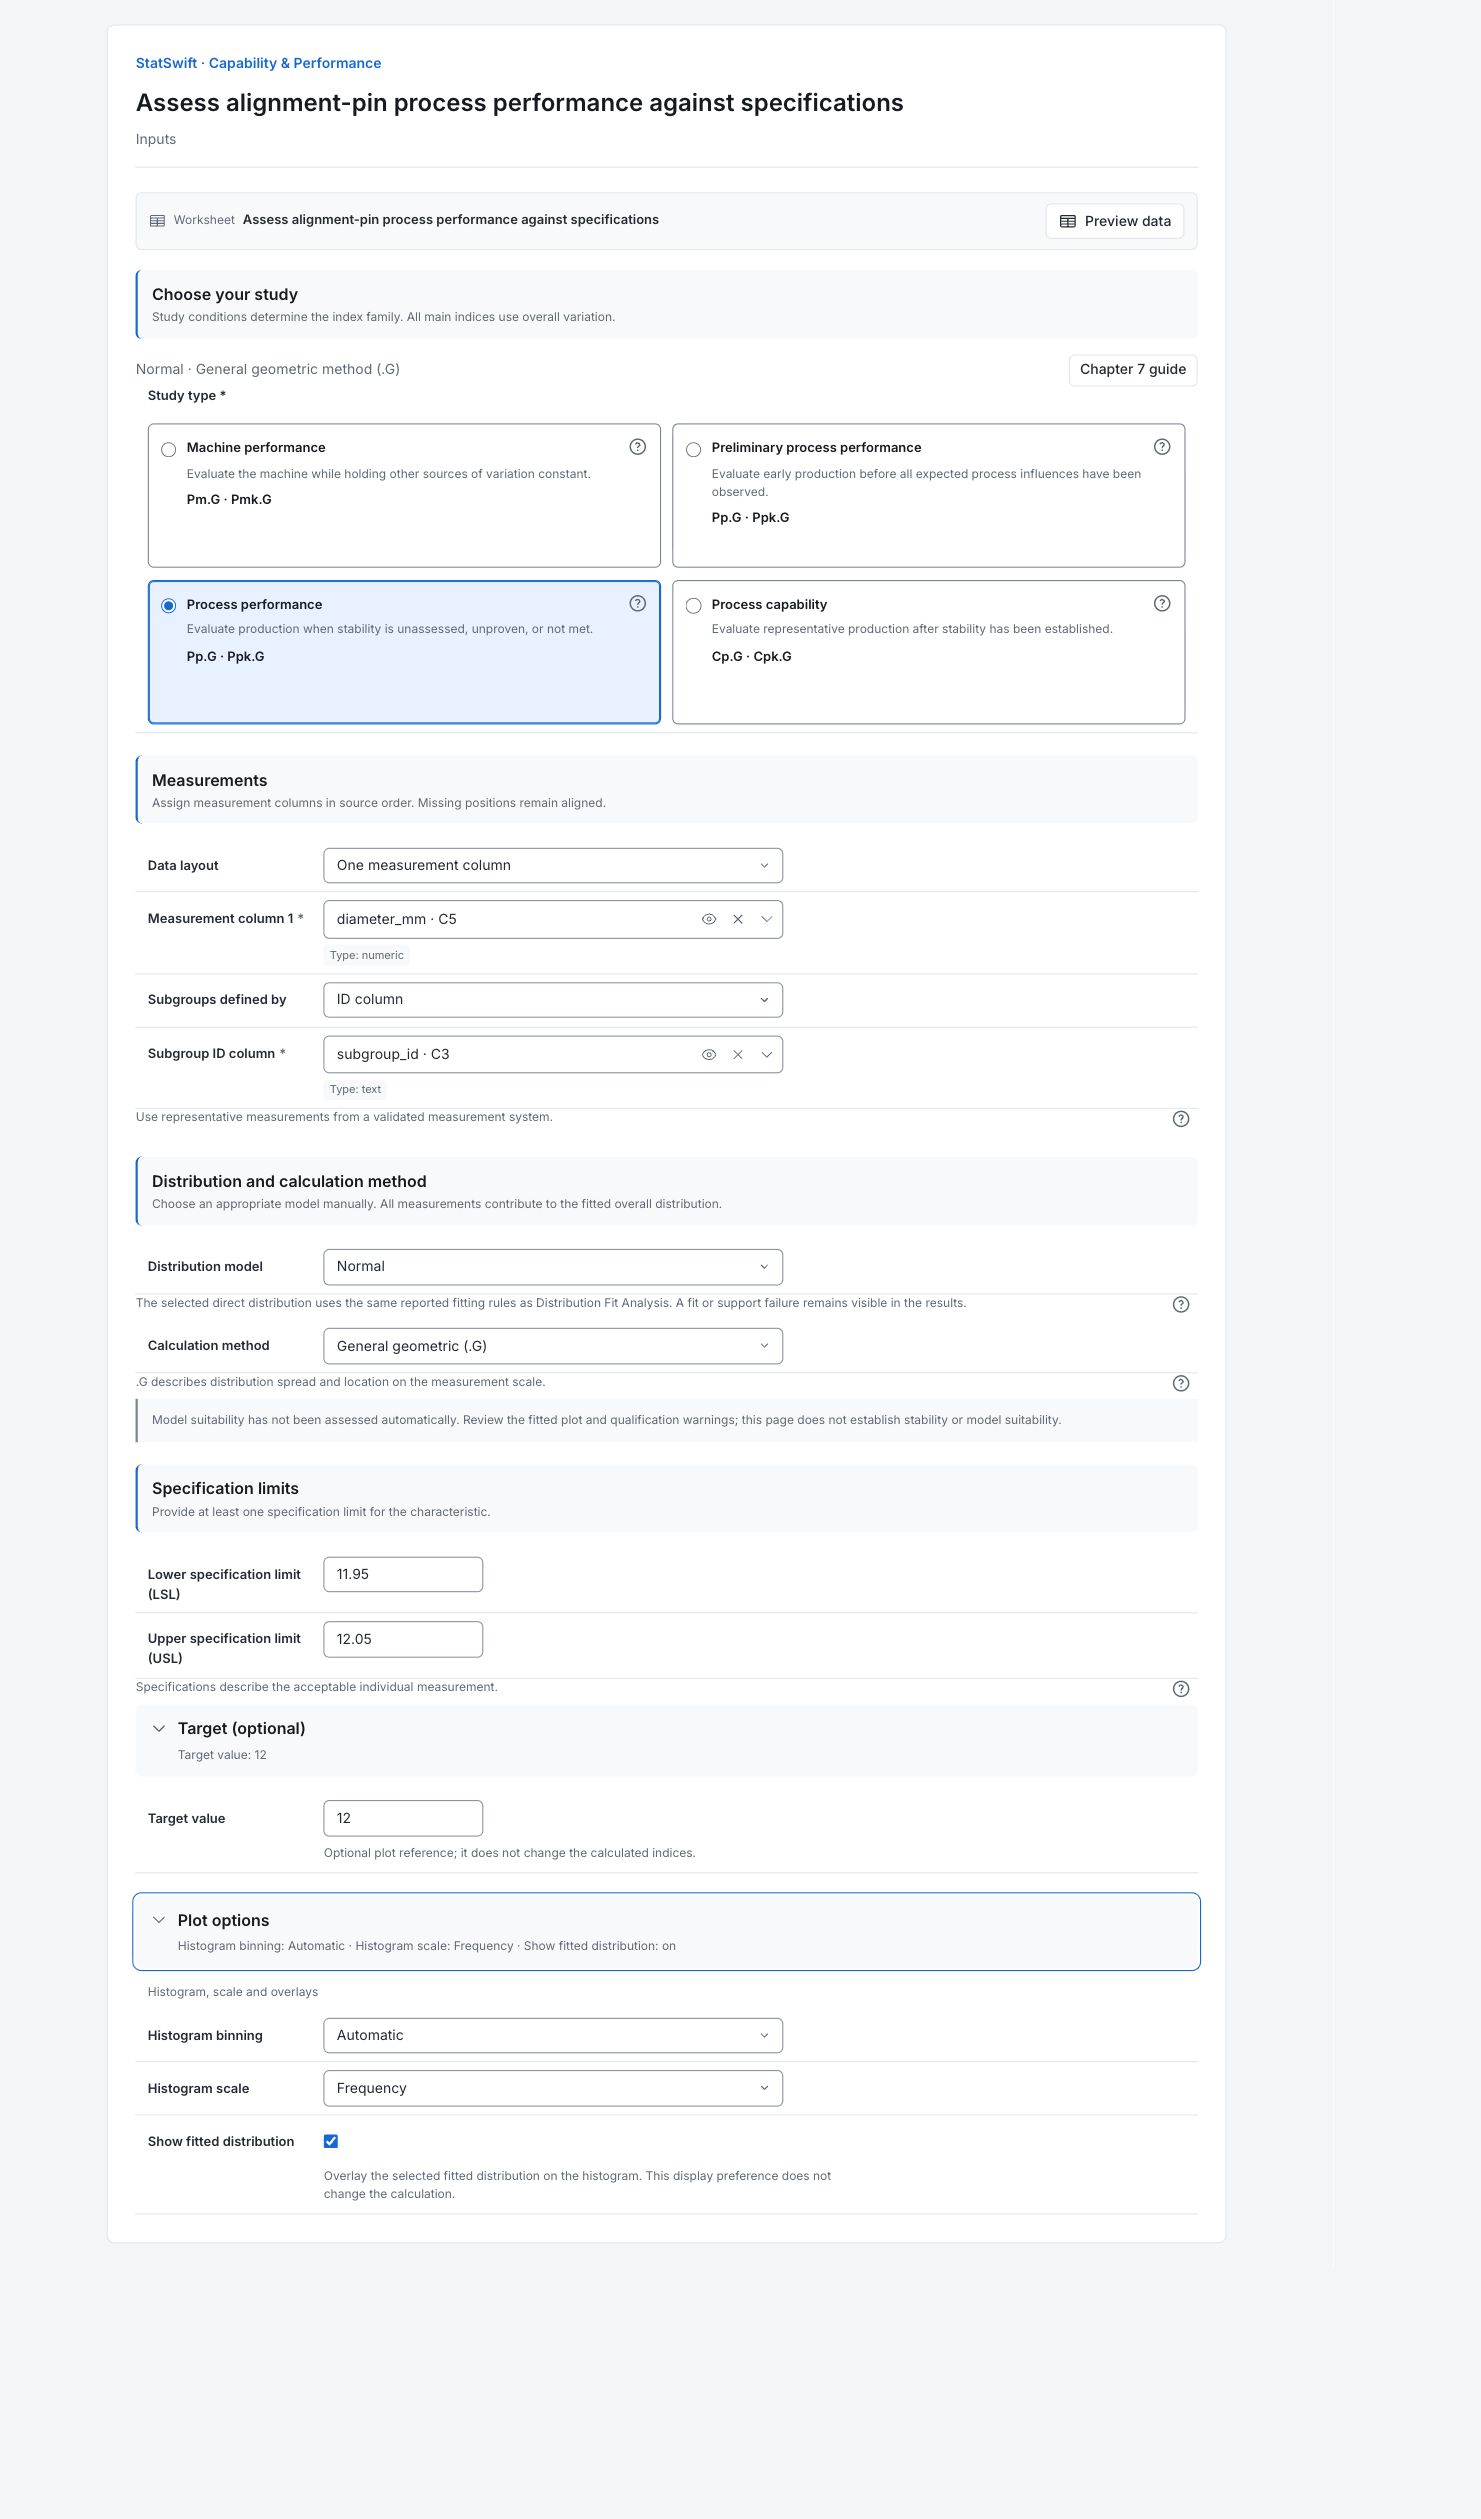
În Inputs, alegeți Process performance sub Study type. Setați Data layout la One measurement column și Subgroups defined by la ID column. Atribuiți diameter_mm la Measurement column 1 și subgroup_id la Subgroup ID column, selectând fiecare din selectorul de coloane.
4. Configurați modelul și specificațiile
Alegeți Normal sub Distribution model și General geometric (.G) sub Calculation method. Introduceți 11.950 la Lower specification limit (LSL) și 12.050 la Upper specification limit (USL). Deschideți Target (optional) și introduceți 12.000 la Target value. Toate cele trei valori folosesc mm.
Deschideți Plot options. Setați Histogram binning la Automatic și Histogram scale la Frequency. Lăsați Show fitted distribution bifat. Sufixul .G identifică General geometric (.G), modul selectat de calcul al indicilor de performanță; nu este un alt set de măsurători ale știfturilor.
5. Rulați analiza
Alegeți Run analysis, apoi deschideți Results.
6. Interpretați rezultatele
Înțelegeți studiul
Această execuție descrie performanța globală a procesului față de specificațiile furnizate din desen. Stabilitatea procesului nu a fost stabilită, astfel încât rezultatele nu stabilesc capabilitatea procesului.
Comparați știfturile cu specificațiile
Toate cele 150 de diametre ale știfturilor sunt în intervalul 11.950–12.050 mm. Media lor este 12.0124 mm: peste ținta de 12.000 mm și mai aproape de specificația superioară. Curba este modelul normal ajustat. Liniile de specificație descriu diametre acceptabile ale știfturilor; nu sunt limite de control.

150 de diametre de știfturi în mm, cu limite de specificație, țintă și curbă normală ajustată. Vedeți graficul la dimensiune completă (se deschide într-o filă nouă) Verificați modelul ajustat
Comparați punctele cu dreapta de referință normală, inclusiv capetele graficului. Aplicația nu a evaluat automat dacă acest model este potrivit. Acest grafic nu poate stabili nici stabilitatea în timp; examinați separat o diagramă de control potrivită.

Grafic de probabilitate normală al diametrelor știfturilor. Examinați ajustarea, inclusiv cozile. Vedeți graficul la dimensiune completă (se deschide într-o filă nouă) Citiți indicii de performanță
Sufixul .G denumește metoda generală geometrică de calcul selectată. Pp.G descrie dispersia modelată față de lățimea specificației. Ppk.G ține cont și de poziția mediei între limite. Aici, Pp.G este 1.391, iar Ppk.G este 1.046; specificația superioară este partea limitativă.
Separați neconformitățile observate de cele modelate
Niciun știft eșantionat nu depășește specificațiile. Modelul normal estimează totuși aproximativ 854 de neconformități pe milion de știfturi, majoritatea peste specificația superioară. PPM înseamnă piese pe milion. Zero neconformități observate în 150 de știfturi nu înseamnă o rată nulă pe termen lung. Estimarea modelului depinde de adecvarea modelului.
Decideți ce investigați
Examinați de ce media este peste țintă și cât spațiu rămâne până la specificația superioară. Verificați stabilitatea procesului în ordinea colectării și examinați limitările modelului. Raportați zero neconformități observate separat de estimarea modelată; afirmațiile despre validarea calculului nu stabilesc stabilitatea procesului sau adecvarea modelului.
Mai multe detalii: citiți fiecare secțiune de rezultate
Tabelele complete de rezultate folosesc șase cifre semnificative, ca în Help.
Indici ai performanței procesului
Pp.G este 1.391, iar Ppk.G este 1.046. Indicele mai mic al părții superioare arată că apropierea de specificația superioară limitează performanța modelată. Acești indici folosesc variabilitatea globală din setul de date. Nu stabilesc controlul statistic și nu garantează performanța viitoare.
| Statistică | Valoare |
|---|---|
| Pp.G | 1.39063 |
| PpL.G · Specificație inferioară | 1.7357 |
| PpU.G · Specificație superioară | 1.04557 |
| Ppk.G | 1.04557 |
- Toți indicii principali C și P reprezintă variabilitatea globală. Denumirile lor identifică condițiile studiului; variabilitatea din interiorul subgrupului nu este substituită.
- Indicii generali geometrici compară distanțele specificațiilor cu mediana distribuției ajustate și percentilele 0.135 / 99.865. Pentru un model normal, calculul folosește media ± 3 abateri standard ale eșantionului.
- Schimbarea metodei indicilor pentru același model ajustat nu schimbă probabilitățile sale estimate în afara specificațiilor.
- — indică un rezultat indisponibil; motivul este afișat alături.
Neconformități observate și așteptate
În acest eșantion nu au fost observate articole în afara specificațiilor. Modelul normal estimează totuși aproximativ 854 de piese pe milion în afara specificațiilor, aproape toate peste limita superioară. Acea estimare extrapolează cozile ajustate; nu este un număr observat de defecte.
| Partea specificației | Număr observat | ppm observate | ppm așteptate |
|---|---|---|---|
| Sub LSL | 0 | 0 | 0.0959132 |
| Peste USL | 0 | 0 | 854.265 |
| Total | 0 | 0 | 854.361 |
- Valorile observate numără măsurătorile strict în afara limitelor de specificație. Valorile așteptate folosesc distribuția ajustată selectată; zero neconformități observate nu stabilește un risc viitor nul.
- Neaplicabil înseamnă că nu a fost furnizată o limită de specificație pe acea parte. O limită naturală nu este o limită de specificație.
Studiu și model
Acesta este un studiu al performanței procesului cu model normal, folosind metoda generală geometrică și variabilitatea globală. O limitare privind validarea calculului privește implementarea; nu certifică stabilitatea sau adecvarea acestor date.
| Setare | Valoare |
|---|---|
| Studiu | Performanța procesului |
| Model de distribuție selectat | Normal |
| Metodă de calcul | Geometrică generală (.G) |
| Variabilitatea reprezentată de indicii principali | Variabilitate globală în întregul set de date |
| Estimator de parametri | Ajustarea raportată de Distribution Fit Analysis |
| Poziție (unități originale) | 12.0124 |
| Scară (unități originale) | 0.0119849 |
| Suportul modelului | Capăt inferior: nemărginit; capăt superior: nemărginit |
| Limită inferioară de specificație | 11.95 |
| Limită superioară de specificație | 12.05 |
| Fit | Disponibil |
| Sursa modelului | Ajustat pentru această analiză de capabilitate |
| Validare | Calculele de capabilitate au fost verificate pe setul de date de validare. |
- Referință: AIAG–VDA SPC, Volumul galben din februarie 2026, Capitolul 7 (§7.8.2).
- Distribuția selectată trebuie să descrie adecvat măsurătorile, în special cozile lor. Histograma și graficul distribuției susțin examinarea vizuală; această execuție nu stabilește adecvarea modelului sau stabilitatea statistică.
- Nu se aplică nicio decizie automată de acceptare sau deplasare de 1.5σ.
Statistici ale eșantionului
Confirmați 150 de observații, media și abaterea standard globală. Variabilitatea globală furnizează indicii principali ai performanței procesului. Identificatorii subgrupurilor nu transformă această analiză într-un studiu demonstrat de capabilitate a unui proces stabil.
| Statistică | Valoare |
|---|---|
| Observații (n) | 150 |
| Medie | 12.0124 |
| Abatere standard (globală) | 0.0119849 |
Detalii ale valorilor Z normale echivalente
Z al fiecărei cozi convertește probabilitatea sa modelată de neconformitate într-o distanță normală echivalentă. Z.Bench convertește probabilitatea combinată de neconformitate; cu două cozi nu este pur și simplu de trei ori cel mai mic indice. Nu se aplică o deplasare de 1.5σ. Acestea sunt valori derivate din model, nu diagnostice ale stabilității în timp.
| Coadă | Probabilitate așteptată de neconformitate | Z normal echivalent |
|---|---|---|
| Specificație inferioară | 9.59132e-8 | 5.20709 |
| Specificație superioară | 0.000854265 | 3.13671 |
| Ambele cozi aplicabile (Z.Bench) | 0.000854361 | 3.13668 |
- Z al fiecărei părți este valoarea inversei funcției de supraviețuire normale pentru probabilitatea acelei cozi modelate de neconformitate. În metoda scorului Z, indicele părții sale este egal cu Z / 3.
- Z.Bench convertește probabilitatea combinată de neconformitate. Cu două cozi participante, nu este de trei ori indicele minim de capabilitate. Nu se aplică o deplasare de 1.5σ.
Diagnostice în interiorul subgrupului
Citiți abaterea standard din interiorul subgrupului, estimatorul, grupurile utilizabile, observațiile incluse/excluse și orice valori Cw/Cwk drept diagnostice pentru îmbunătățirea procesului. Stabilitatea este necesară înainte de a trata variabilitatea internă drept variabilitate inerentă. O diferență față de indicii principali nu stabilește stabilitatea. Aplicația nativă omite această secțiune diagnostică din rapoartele formale; rămâne disponibilă în Results.
Numai pentru îmbunătățirea procesului. Aceste diagnostice sunt omise din rapoartele formale (§7.8.2.5).
| Statistică | Valoare |
|---|---|
| Cw | 1.34141 |
| Cwk | 1.00856 |
| Abatere standard (în interiorul subgrupurilor) | 0.0124248 |
| Estimator | R̄ / d₂ |
| Subgrupuri utilizabile | 30 |
| Observații incluse în estimarea în interiorul subgrupurilor | 150 |
| Observații excluse din estimarea în interiorul subgrupurilor | 0 |
- Interpretarea variabilității din interiorul subgrupului drept variabilitate inerentă necesită stabilitate statistică. O diferență între indicii principali și cei interni nu stabilește singură stabilitatea.
- Toate măsurătorile rămân în calculele globale. Grupurile cu o singură observație și grupurile finale incomplete de mărime fixă sunt excluse numai din estimarea internă; abaterea standard globală nu este niciodată substituită.
7. Creați un raport
Păstrați Capability & performance histogram, Normal probability plot, Study and model, Sample statistics, Process performance indices, Observed and expected nonconformance și Equivalent normal Z details. Păstrați limitările modelului. Precizați că stabilitatea nu a fost stabilită și distingeți zero rebuturi observate de estimarea cozii modelului.
Alegeți Add to report din analiza finalizată. Deschideți Choose individual items and advanced options pentru a selecta tabele și grafice, apoi alegeți Add to draft. Elementele ascunse rămân în analiza salvată.
Denumiți raportul și adăugați scopul studiului și interpretarea dumneavoastră. Alegeți Save, verificați Preview, apoi utilizați Export → Download HTML. Exemplul de mai jos conține întregul conținut selectat, inclusiv rezultatele care depășesc un singur ecran.