

Los comandos de la aplicación, los identificadores de las hojas de trabajo y los valores de los datos de ejemplo conservan su redacción original. Las capturas de pantalla, los gráficos y las descargas están en inglés. Los ejemplos conservan la notación numérica original en inglés: punto decimal y coma como separador de millares.
Ejemplo: diámetros de pasadores de alineación
Un equipo mide 150 pasadores de alineación en 30 grupos de cinco tomados cada hora. El objetivo del plano es 12.000 mm y el intervalo de especificación es 11.950–12.050 mm. No se ha establecido la estabilidad del proceso.
Descargar el ejemplo de pasadores de alineación (CSV, columnas en inglés)Es el mismo ejemplo que se utiliza en Help. diameter_mm contiene el diámetro en mm; subgroup_id identifica cada grupo de cinco pasadores. Las demás columnas registran el orden y el momento de recogida y la posición dentro del grupo.
1. Crear el espacio de trabajo
En la barra lateral, abre Process control, elige Capability & Performance y ponle un nombre al análisis. Selecciona New blank worksheet y Create analysis.
2. Importar los datos
En Worksheet, elige Import. Selecciona el archivo descargado o pega su contenido. Establece Comma como delimitador, utiliza Decimal dot y marca First row contains column names. Revisa la vista previa de la importación y elige Import into worksheet. Mantén las filas en el orden de recogida.
3. Asignar las columnas de entrada
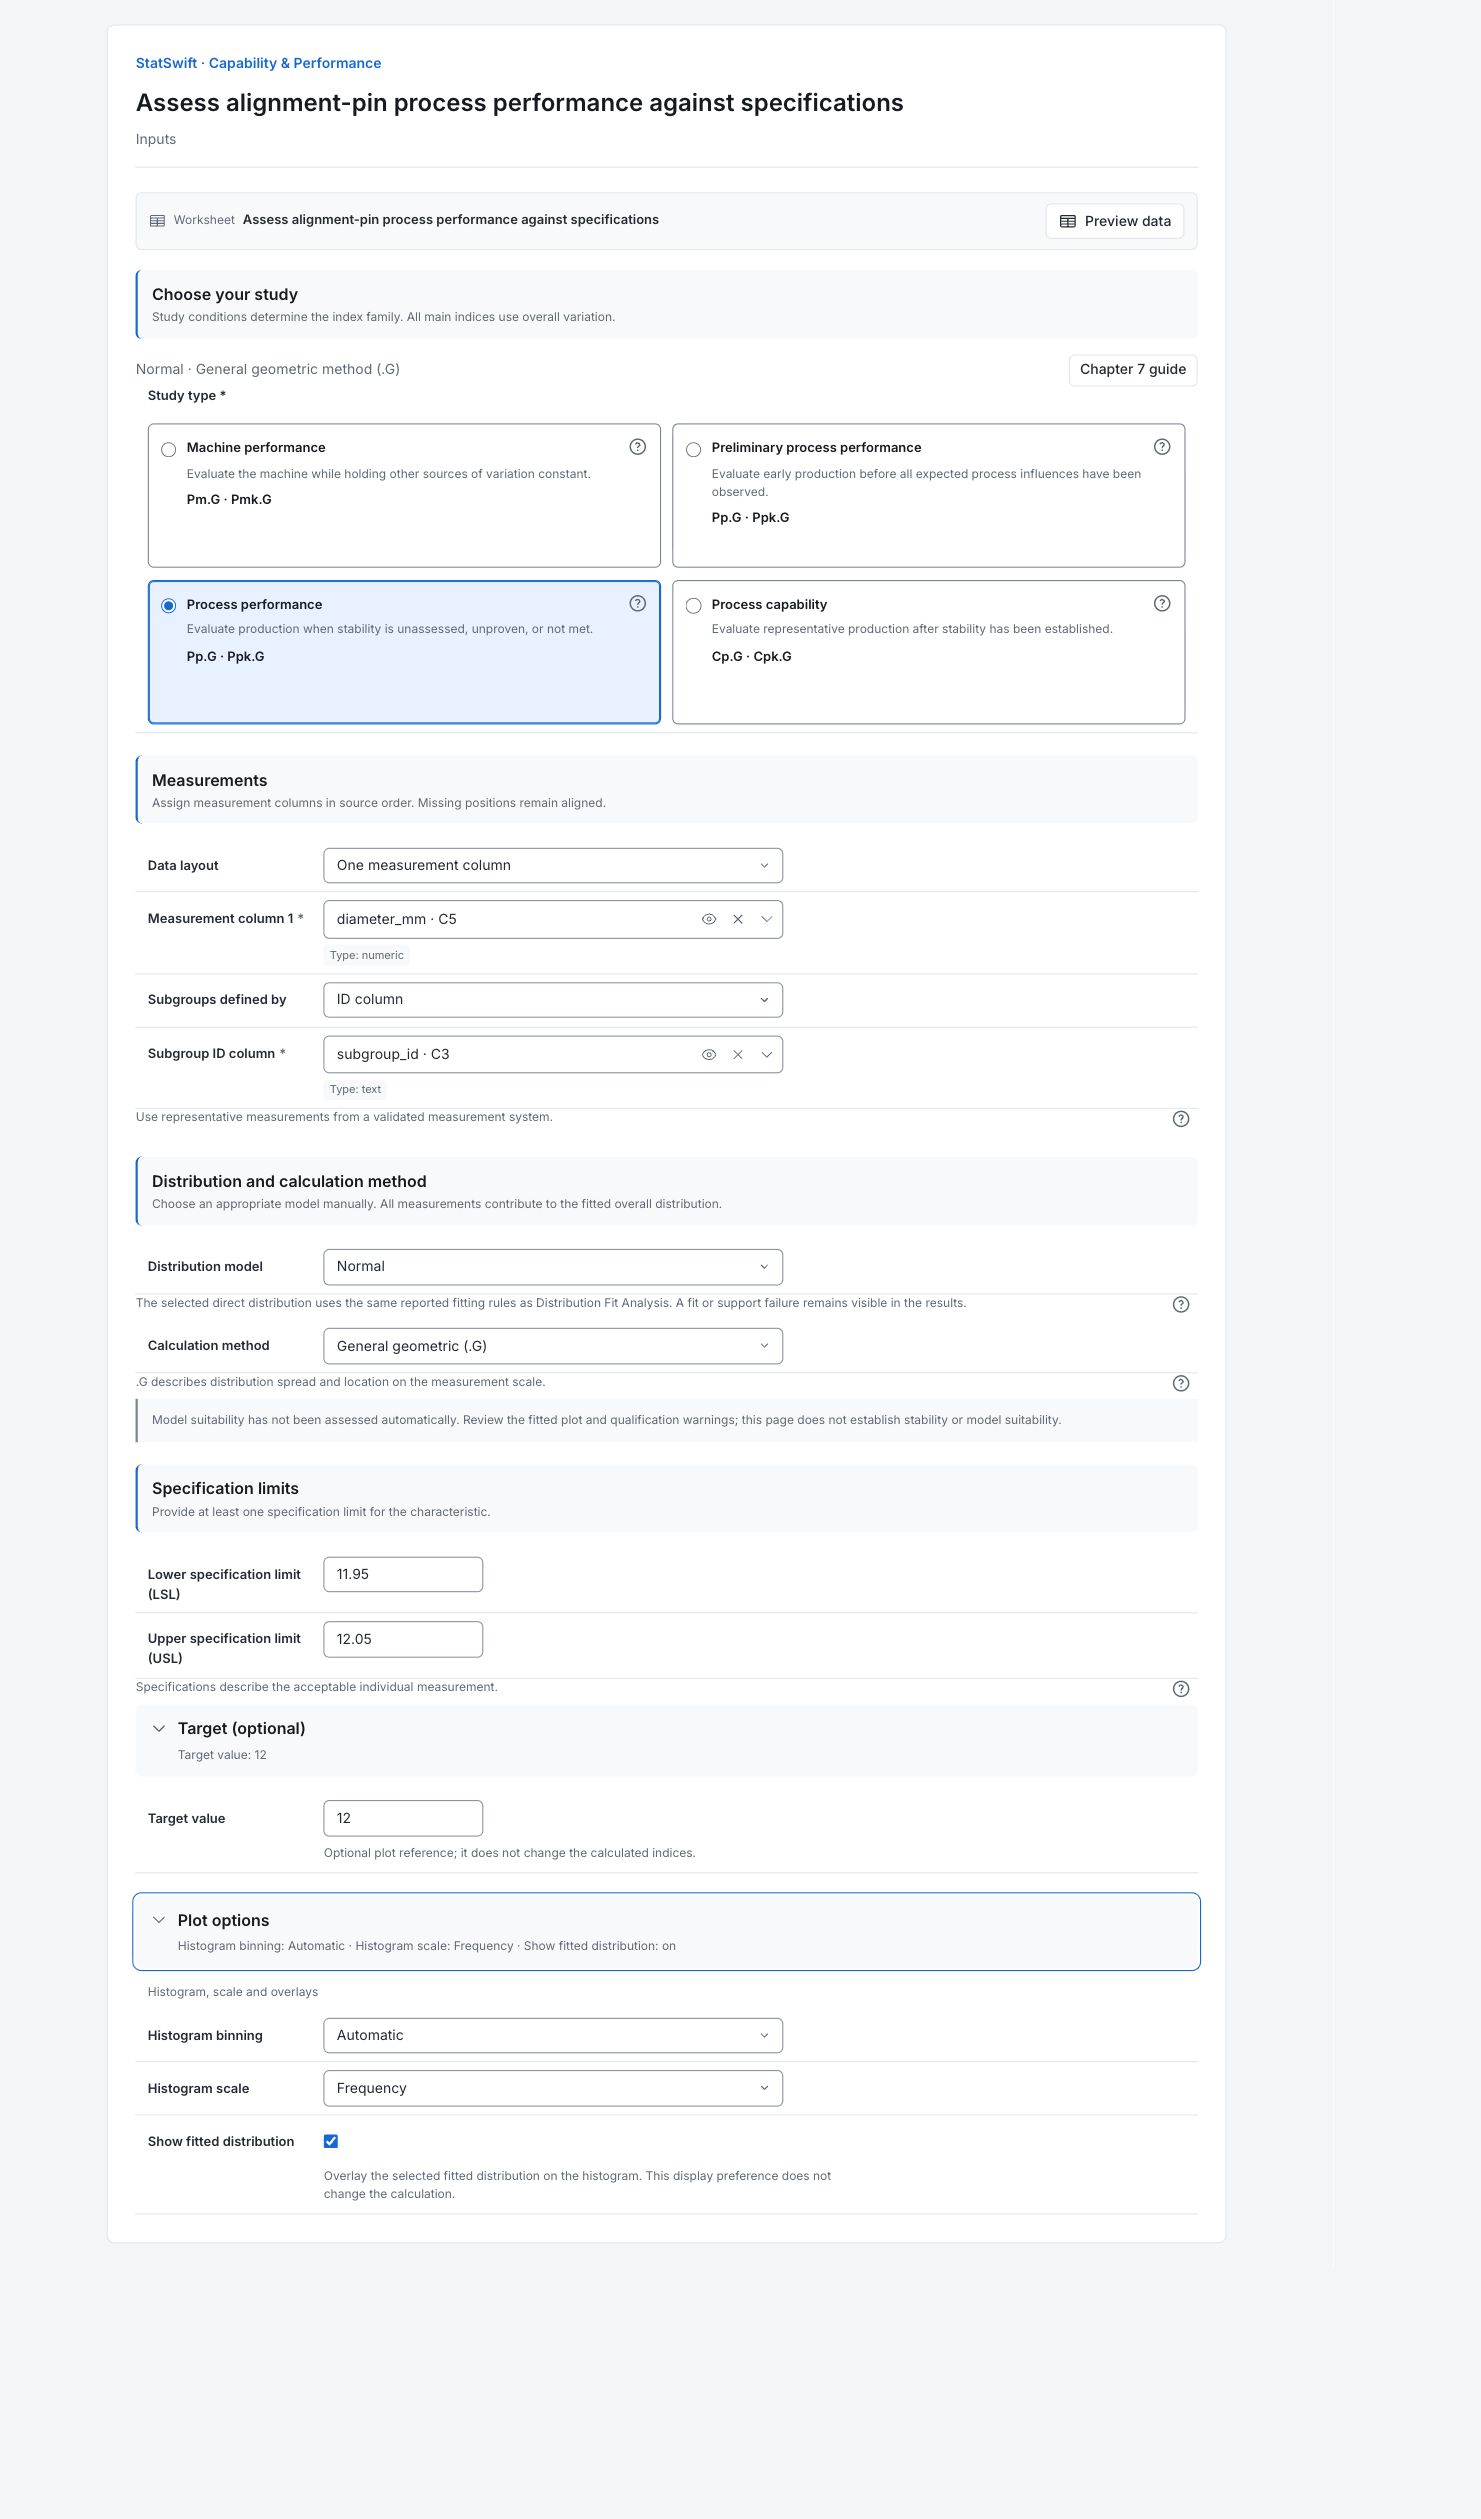
En Inputs, elige Process performance en Study type. Establece Data layout en One measurement column y Subgroups defined by en ID column. Asigna diameter_mm a Measurement column 1 y subgroup_id a Subgroup ID column, seleccionando cada columna en el selector.
4. Configurar el modelo y las especificaciones
Elige Normal en Distribution model y General geometric (.G) en Calculation method. Introduce 11.950 en Lower specification limit (LSL) y 12.050 en Upper specification limit (USL). Abre Target (optional) e introduce 12.000 en Target value. Los tres valores se expresan en mm.
Abre Plot options. Establece Histogram binning en Automatic y Histogram scale en Frequency. Deja Show fitted distribution marcado. El sufijo .G identifica General geometric (.G), el método seleccionado para calcular los índices de desempeño; no es otro conjunto de mediciones de pasadores.
5. Ejecutar el análisis
Elige Run analysis y abre Results.
6. Interpretar los resultados
Entender el estudio
Esta ejecución describe el desempeño global del proceso frente a las especificaciones del plano proporcionadas. No se ha establecido la estabilidad del proceso, por lo que los resultados no establecen su capacidad.
Comparar los pasadores con las especificaciones
Los 150 diámetros de pasadores están dentro de 11.950–12.050 mm. Su media es 12.0124 mm: está por encima del objetivo de 12.000 mm y más cerca de la especificación superior. La curva es el modelo normal ajustado. Las líneas de especificación describen diámetros de pasador aceptables; no son límites de control.

Gráfico en inglés de 150 diámetros de pasadores en mm, con límites de especificación, objetivo y curva normal ajustada. Ver gráfico a tamaño completo (se abre en una nueva pestaña) Comprobar el modelo ajustado
Compara los puntos con la recta normal de referencia, incluidos los extremos del gráfico. La aplicación no ha evaluado automáticamente si este modelo es adecuado. Este gráfico tampoco puede establecer la estabilidad en el tiempo; revisa por separado un gráfico de control adecuado.

Gráfico de probabilidad normal en inglés de los diámetros de pasadores. Revisa el ajuste, incluidas las colas. Ver gráfico a tamaño completo (se abre en una nueva pestaña) Leer los índices de desempeño
El sufijo .G identifica el método de cálculo geométrico general seleccionado. Pp.G describe la dispersión ajustada respecto a la anchura de especificación. Ppk.G también tiene en cuenta la posición de la media entre los límites. Aquí Pp.G es 1.391 y Ppk.G es 1.046; la especificación superior es el lado limitante.
Distinguir los fallos observados de los modelizados
Ningún pasador de la muestra incumple las especificaciones. El modelo normal aun así estima unos 854 fallos por millón de pasadores, principalmente por encima de la especificación superior. PPM significa partes por millón. La ausencia de fallos observados en 150 pasadores no significa una tasa de fallos a largo plazo nula. La estimación del modelo depende de que este sea adecuado.
Decidir qué investigar
Revisa por qué la media está por encima del objetivo y cuánto margen queda hasta la especificación superior. Comprueba la estabilidad del proceso en el orden de recogida y revisa las salvedades del modelo. Presenta por separado la ausencia de fallos observados y la estimación del modelo; las afirmaciones sobre validación de cálculos no establecen la estabilidad del proceso ni la adecuación del modelo.
Más detalles: leer cada sección de resultados
Las tablas de resultados completas utilizan seis cifras significativas, como en Help.
Índices de desempeño del proceso
Pp.G es 1.391 y Ppk.G es 1.046. El índice menor del lado superior muestra que la proximidad a la especificación superior limita el desempeño modelizado. Estos índices utilizan la variación global del conjunto de datos. No establecen control estadístico ni garantizan el desempeño futuro.
| Estadístico | Valor |
|---|---|
| Pp.G | 1.39063 |
| PpL.G · Especificación inferior | 1.7357 |
| PpU.G · Especificación superior | 1.04557 |
| Ppk.G | 1.04557 |
- Todos los índices principales C y P representan la variación global. Sus nombres identifican las condiciones del estudio; no se sustituye por la variación dentro de los subgrupos.
- Los índices geométricos generales comparan las distancias a las especificaciones con la mediana y los percentiles 0.135 / 99.865 de la distribución ajustada. Para un modelo normal, el cálculo utiliza la media ± 3 desviaciones estándar muestrales.
- Cambiar el método de cálculo de los índices para un mismo modelo ajustado no cambia sus probabilidades estimadas de quedar fuera de especificación.
- — indica un resultado no disponible; el motivo se muestra a su lado.
No conformidad observada y esperada
No se observaron unidades fuera de especificación en esta muestra. Sin embargo, el modelo normal estima unas 854 partes por millón fuera de especificación, casi todas por encima del límite superior. Esta estimación extrapola las colas ajustadas; no es un recuento de defectos observado.
| Lado de especificación | Recuento observado | ppm observadas | ppm esperadas |
|---|---|---|---|
| Por debajo del LSL | 0 | 0 | 0.0959132 |
| Por encima del USL | 0 | 0 | 854.265 |
| Total | 0 | 0 | 854.361 |
- Los valores observados cuentan las mediciones estrictamente fuera de los límites de especificación. Los valores esperados utilizan la distribución ajustada seleccionada; la ausencia de fallos observados no establece un riesgo futuro nulo.
- No aplicable significa que no se proporcionó un límite de especificación en ese lado. Un límite natural no es un límite de especificación.
Estudio y modelo
Este es un estudio de desempeño del proceso con modelo normal, método geométrico general y variación global. Una salvedad sobre la validación del cálculo se refiere a la implementación; no certifica la estabilidad ni la adecuación de estos datos.
| Ajuste | Valor |
|---|---|
| Estudio | Desempeño del proceso |
| Modelo de distribución seleccionado | Normal |
| Método de cálculo | Geométrico general (.G) |
| Variación representada por los índices principales | Variación global en todo el conjunto de datos |
| Estimador de parámetros | Ajuste informado por Distribution Fit Analysis |
| Localización (unidades originales) | 12.0124 |
| Escala (unidades originales) | 0.0119849 |
| Soporte del modelo | Extremo inferior: sin cota; extremo superior: sin cota |
| Límite inferior de especificación | 11.95 |
| Límite superior de especificación | 12.05 |
| Fit | Disponible |
| Origen del modelo | Ajustado para este análisis de capacidad |
| Validación | Cálculos de capacidad comprobados con el conjunto de datos de validación. |
- Referencia: AIAG–VDA SPC, volumen amarillo de febrero de 2026, capítulo 7 (§7.8.2).
- La distribución seleccionada debe describir adecuadamente las mediciones, especialmente sus colas. El histograma y el gráfico de la distribución ayudan a la revisión visual; esta ejecución no establece la adecuación del modelo ni la estabilidad estadística.
- No se aplica ninguna decisión automática de aceptación ni un desplazamiento de 1.5σ.
Estadísticos muestrales
Confirma las 150 observaciones, la media y la desviación estándar global. La variación global proporciona los índices principales de desempeño del proceso. Los ID de subgrupo no convierten esto en un estudio de capacidad con estabilidad del proceso demostrada.
| Estadístico | Valor |
|---|---|
| Observaciones (n) | 150 |
| Media | 12.0124 |
| Desviación estándar (global) | 0.0119849 |
Detalles de Z normal equivalente
El Z de cada cola convierte su probabilidad de fallo ajustada en una distancia normal equivalente. Z.Bench convierte la probabilidad de fallo combinada; con dos colas no es simplemente tres veces el índice menor. No se aplica un desplazamiento de 1.5σ. Estos valores se derivan del modelo; no son diagnósticos de estabilidad temporal.
| Cola | Probabilidad de fallo esperada | Z normal equivalente |
|---|---|---|
| Especificación inferior | 9.59132e-8 | 5.20709 |
| Especificación superior | 0.000854265 | 3.13671 |
| Ambas colas aplicables (Z.Bench) | 0.000854361 | 3.13668 |
- El Z de cada lado se obtiene aplicando la función inversa de supervivencia normal a la probabilidad de esa cola de fallo ajustada. Con el método de puntuación Z, el índice de ese lado es igual a Z / 3.
- Z.Bench convierte la probabilidad de fallo combinada. Con dos colas que contribuyen, no es tres veces el índice de capacidad mínimo. No se aplica un desplazamiento de 1.5σ.
Diagnóstico dentro de los subgrupos
Interpreta la desviación estándar dentro de los subgrupos, el estimador, los grupos utilizables, las observaciones incluidas y excluidas y cualquier valor Cw/Cwk como diagnósticos para mejorar el proceso. Se requiere estabilidad antes de tratar la variación dentro de los subgrupos como variación inherente. Una diferencia respecto a los índices principales no establece estabilidad. La aplicación omite esta sección de diagnóstico de los informes formales; sigue disponible en Results.
Solo para la mejora del proceso. Estos diagnósticos se omiten de los informes formales (§7.8.2.5).
| Estadístico | Valor |
|---|---|
| Cw | 1.34141 |
| Cwk | 1.00856 |
| Desviación estándar (dentro de los subgrupos) | 0.0124248 |
| Estimador | R̄ / d₂ |
| Subgrupos utilizables | 30 |
| Observaciones incluidas en la estimación dentro de los subgrupos | 150 |
| Observaciones excluidas de la estimación dentro de los subgrupos | 0 |
- Interpretar la variación dentro de los subgrupos como variación inherente requiere estabilidad estadística. Una diferencia entre los índices principales y los índices dentro de los subgrupos no establece por sí sola estabilidad.
- Todas las mediciones se mantienen en los cálculos globales. Los grupos de una sola observación y los grupos finales incompletos de tamaño fijo se excluyen solo de la estimación dentro de los subgrupos; no se utiliza la desviación estándar global como sustituto.
7. Crear un informe
Conserva Capability & performance histogram, Normal probability plot, Study and model, Sample statistics, Process performance indices, Observed and expected nonconformance y Equivalent normal Z details. Conserva las salvedades del modelo. Indica que la estabilidad no está establecida y distingue la ausencia de rechazos observados de la estimación de las colas del modelo.
Selecciona Add to report de la ejecución completada. Abre Choose individual items and advanced options para seleccionar tablas y gráficos y, a continuación, selecciona Add to draft. Los elementos ocultos se conservan en el análisis guardado.
Asigna un nombre al informe y añade el objetivo del estudio y tu interpretación. Selecciona Save, revisa Preview, y después utiliza Export → Download HTML. El ejemplo siguiente contiene todo el contenido seleccionado, incluidos los resultados que no caben en una sola pantalla.