

应用命令、工作表标识符和示例数据值保留原文。截图、图表和下载文件均为英文。
示例: 卡扣宽度
两名检验员使用数显卡尺,各自独立对相同的 10 个模制卡扣测量一次。他们无法看到彼此的读数。本研究共包含 20 个测量值。
下载卡扣宽度示例(CSV,英文列名)此示例与 Help 中使用的示例相同。part_id 标识卡扣,operator_id 标识检验员,trial 在每行均为 1,clip_width_mm 包含以 mm 为单位的读数。同一检验员对同一卡扣没有重复读数。
1. 创建分析
在侧边栏中打开 Measurement systems,选择 GRR (Range),并为分析命名。选择 New blank worksheet 和 Create analysis。
2. 导入数据
在 Worksheet 中选择 Import。选择已下载的文件或粘贴其内容。将分隔符设为 Comma,使用 Decimal dot,并选中 First row contains column names。预览导入内容,然后选择 Import into worksheet。保持全部行的原始顺序。
3. 指定输入列
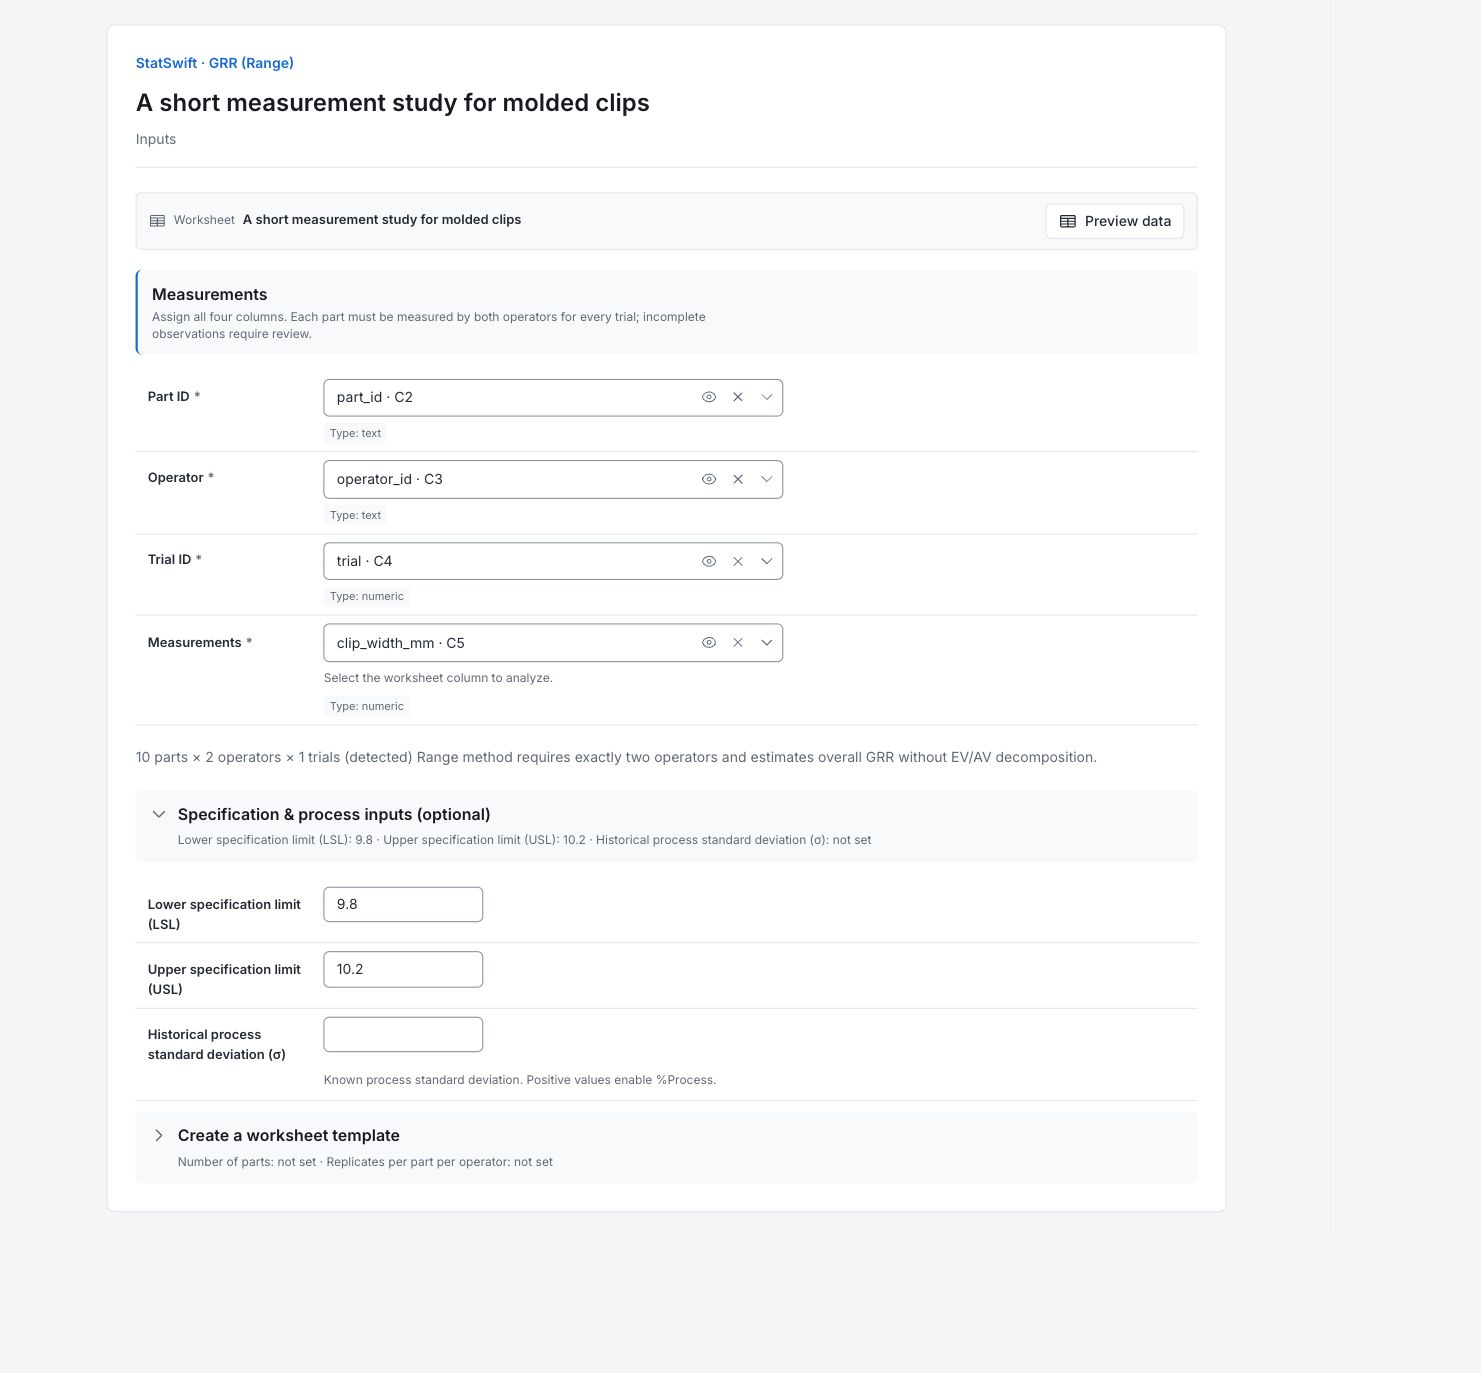
在 Inputs 中,通过列选择器分别将 part_id 指定为 Part ID、将 operator_id 指定为 Operator、将 trial 指定为 Trial ID、将 clip_width_mm 指定为 Measurements。
检查应用是否识别出 10 parts × 2 operators × 1 trial。每个卡扣都必须有两名检验员各自的读数。
4. 设置研究选项
打开 Specification & process inputs (optional)。输入 9.800 至 Lower specification limit (LSL),输入 10.200 至 Upper specification limit (USL)。将 Historical process standard deviation (σ) 留空。规格宽度为 0.400 mm。
此研究已导入数据,无需使用 Create a worksheet template。
5. 运行分析
选择 Run analysis,然后打开 Results。
6. 解读结果
理解每一对读数
每个卡扣有两个读数,分别来自两名检验员。极差为两读数之差的绝对值。10 个卡扣的平均极差为 0.016 mm。
阅读整体估计
GRR 标准差约为 0.01379 mm。这是根据成对读数估计的整体测量标准差,无法将量具重复性与检验员之间的差异分开。
与规格宽度比较
估计的六倍标准差测量变差宽度占规格宽度的 20.69%(规格宽度为 0.400 mm)。这并非不合格卡扣的百分比。未提供历史过程标准差,因此 %Process 不可用。
规划更完整的研究
每名检验员对每个卡扣仅测量一次。应采集各检验员对各卡扣的真实重复读数,以研究重复性、再现性及随零件变化的差异。
更多详情:阅读各结果部分
完整结果表采用六位有效数字,与 Help 中一致。
按测量单位分析
估计的整体 GRR 标准差为 0.01379 mm。每名检验员对每个卡扣只有一个读数,因此没有检验员内的重复测量。此估计无法区分重复性与再现性,也无法单独识别操作员与零件交互作用。
GRR = R̄ / d₂。极差法估计整体量具变差,不分解 EV/AV。
| 统计量 | 数值 |
|---|---|
| GRR (σ) | 0.0137914 |
相对测量变差(%)
估计的六倍标准差测量变差宽度占公差的 20.69%(公差为 0.40 mm)。这是相对规格宽度的比例,并非检验不合格卡扣的百分比。未提供过程标准差,因此不应有 %Process 数值。
%Tolerance = 100 × 6 × 分量标准差 / 规格宽度。
| 统计量 | 数值 |
|---|---|
| %Tolerance | 20.6872 |
极差与 d₂ 查表
每个卡扣的两次读数之间的平均极差为 0.016 mm。应用使用 d₂ = 1.1601,对应 m = 2、g = 10,得到 GRR = R̄ / d₂。请勿换用不同的 d₂ 表约定后仍期待相同输出。
| 统计量 | 数值 |
|---|---|
| 平均极差(R̄) | 0.016 |
| d₂ (m = 2) | 1.16014 |
| 所需 g(零件数) | 10 |
| 查表列 | 10 |
| 近似查表 | 否 |
7. 创建报告
保留 Measurement unit analysis、Relative measurement variation (%) 和 Range and d₂ lookup。记录每名检验员对每个卡扣仅测量一次,且未提供历史过程标准差。
在已完成的运行中选择 Add to report 。打开 Choose individual items and advanced options 以选择表格和图表,然后选择 Add to draft。隐藏的项目仍会保留在已保存的分析中。
为报告命名,并添加研究目的和您的解读。选择 Save,查看 Preview,然后使用 Export → Download HTML。以下示例包含全部已选内容,包括超出单屏显示范围的结果。